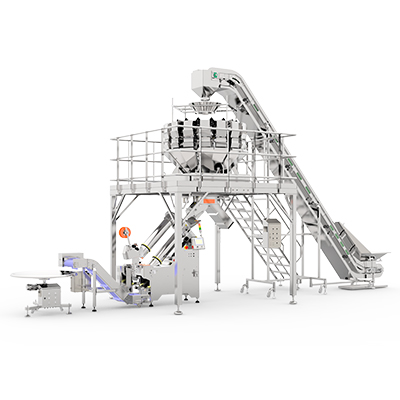
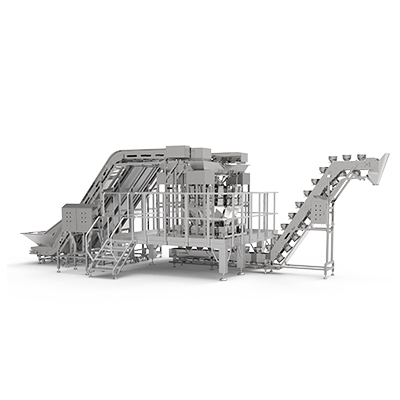
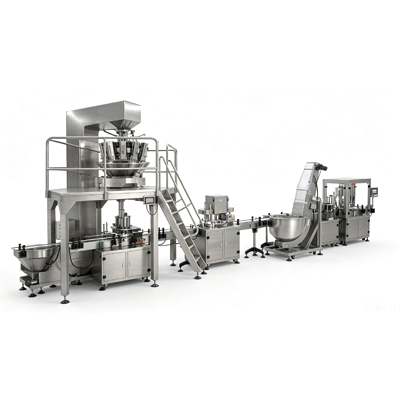
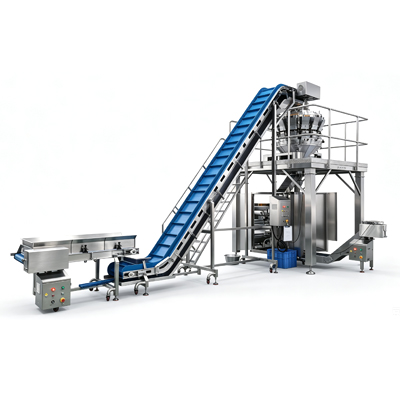
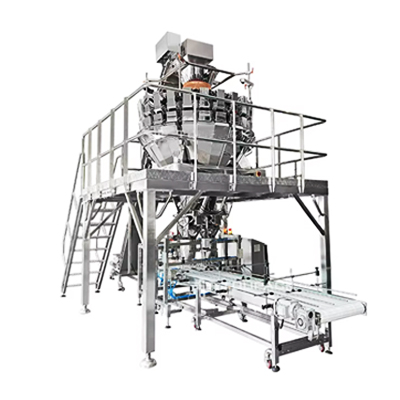
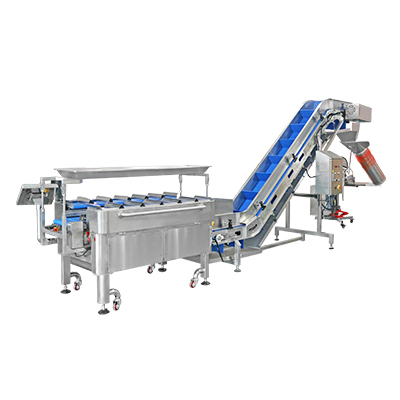
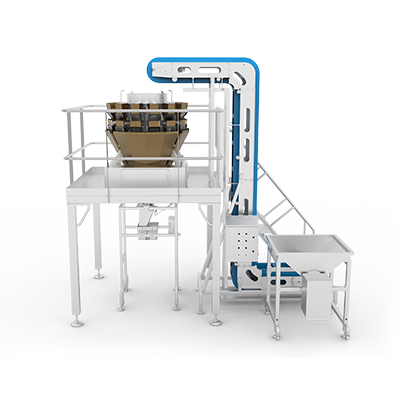
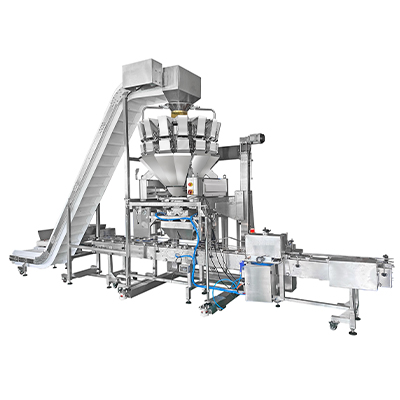
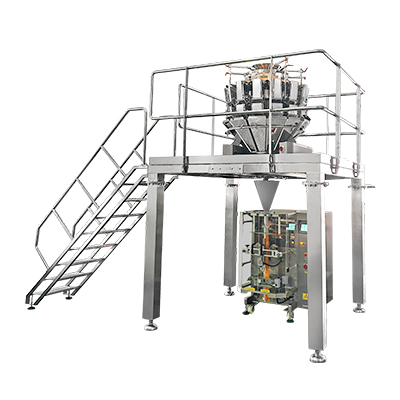
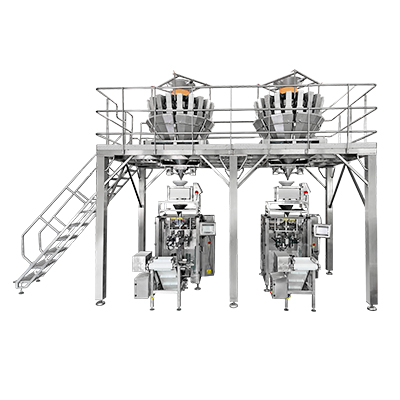
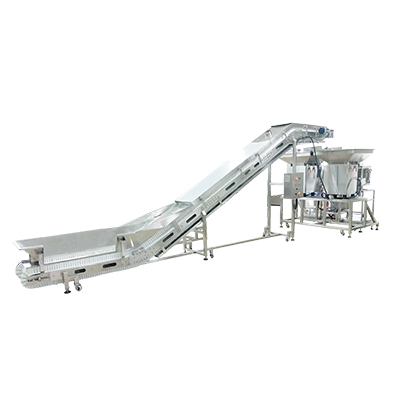
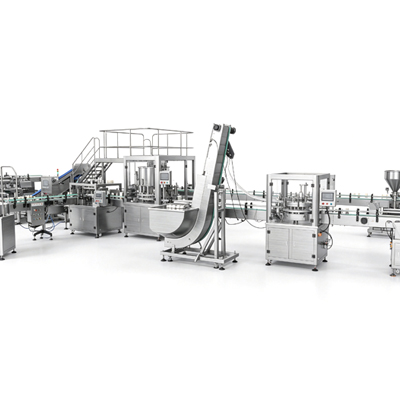
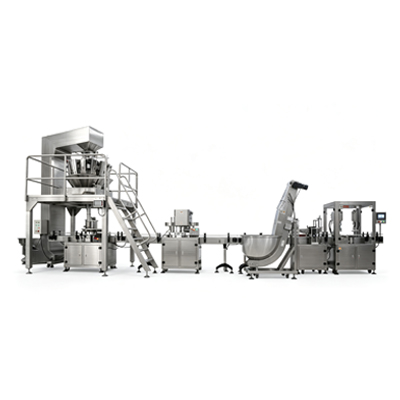
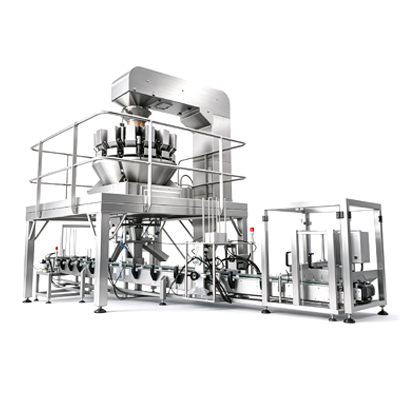
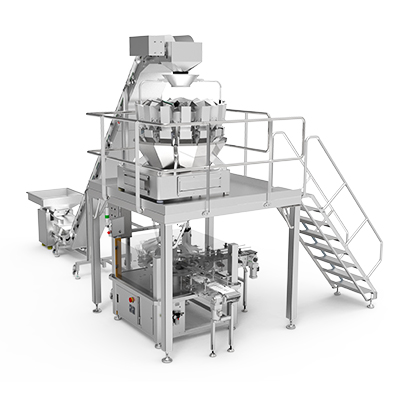
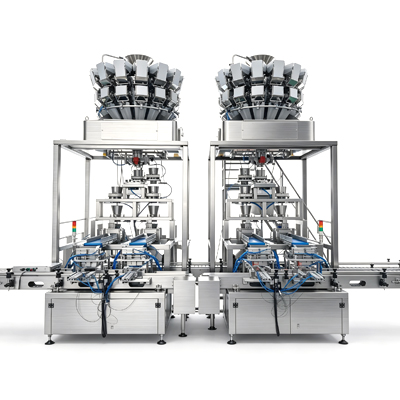
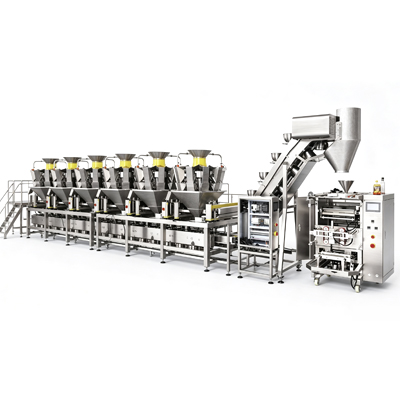
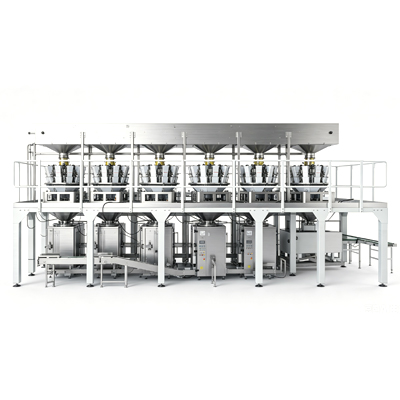
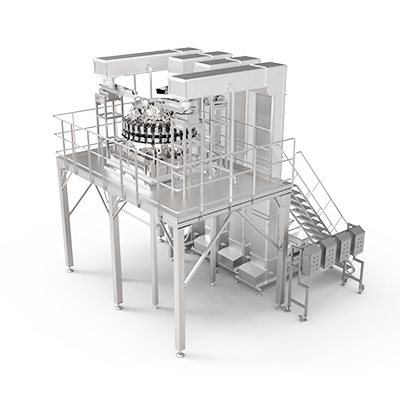
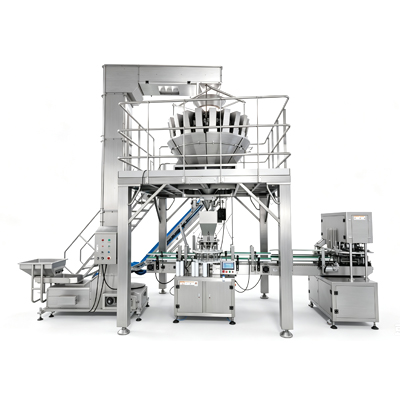
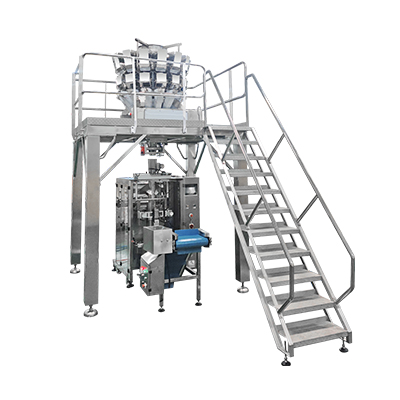
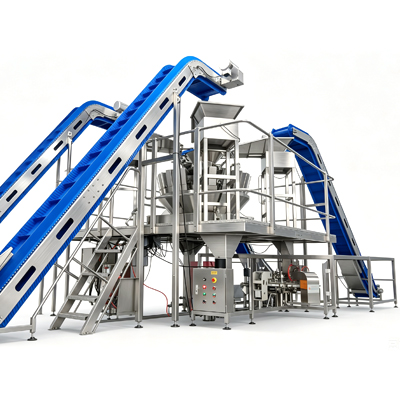
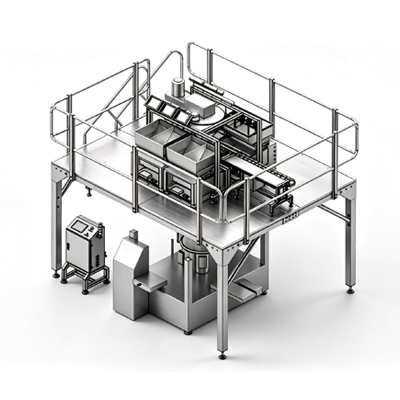
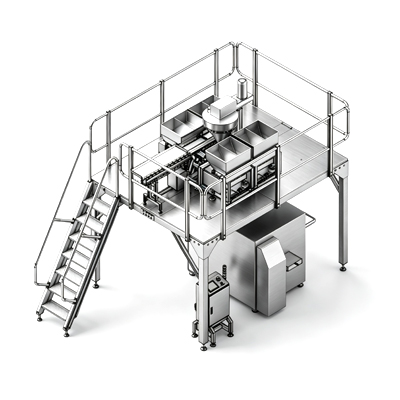
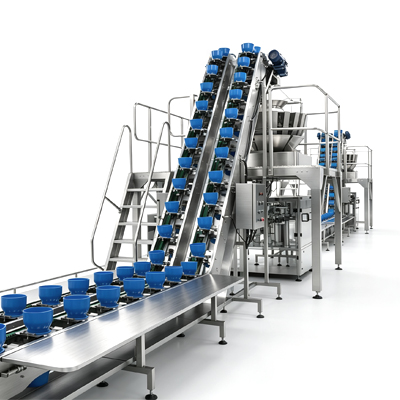
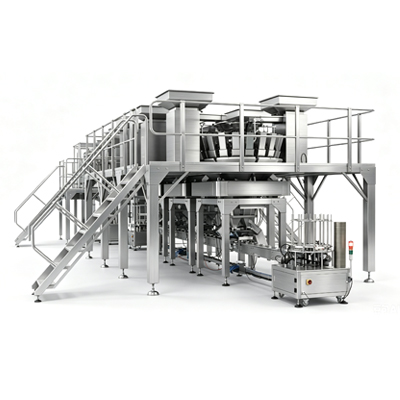
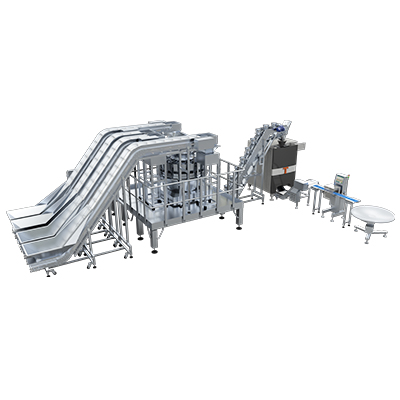
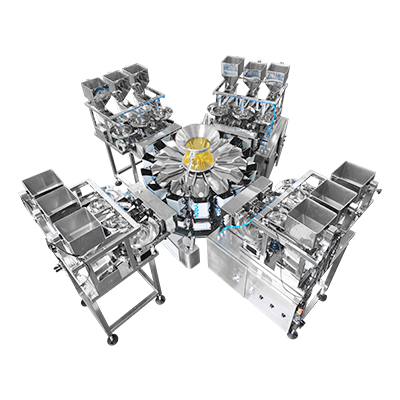
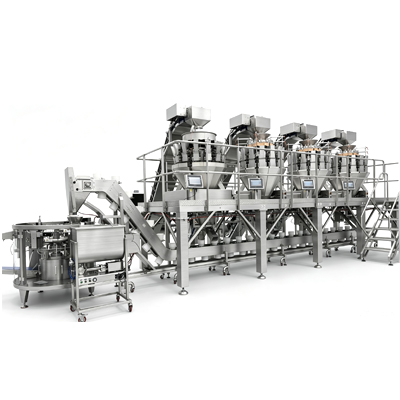
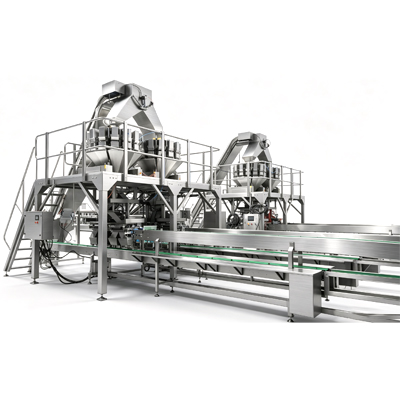
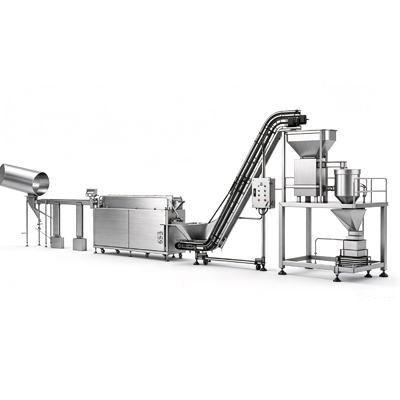
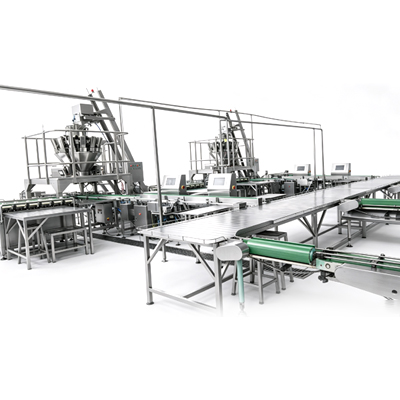
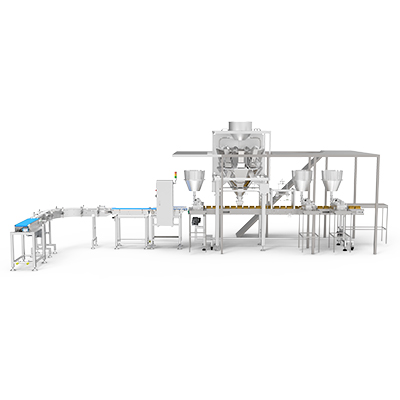
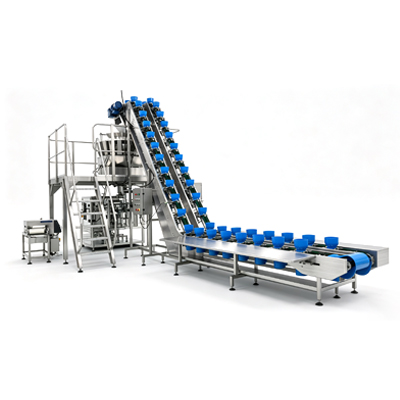
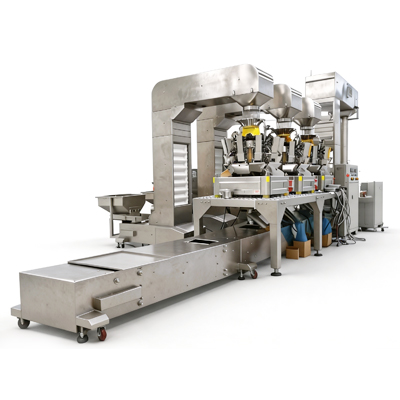
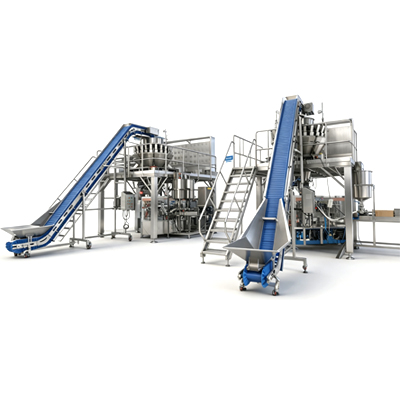
En las líneas de envasado automatizadas, la eficiencia de una pesadora multicabezal depende completamente de su suministro de material previo. El flujo errático del producto arruina la productividad en la planta. La degradación del material durante la transferencia provoca desperdicio inmediato. Las capacidades de los equipos no coincidentes provocan la falta de incrustaciones o la sobrealimentación del sistema. Estos problemas específicos inflan las tasas de obsequio y destruyen la rentabilidad operativa. Lograr un rendimiento de envasado óptimo requiere una sincronización mecánica y electrónica precisa. Debe alinear la manipulación de materiales a granel directamente con el sistema de pesaje. Esta guía analiza la mecánica operativa desde cero. Exploramos opciones de configuración, integración de sensores y criterios de evaluación técnica para integrar un elevador de cangilones con una pesadora multicabezal. La configuración adecuada elimina los cuellos de botella, reduce la rotura del producto y garantiza que su línea de envasado alcance los ciclos por minuto objetivo sin la intervención constante del operador.
El flujo constante del producto es fundamental: un elevador de cangilones debe entregar un suministro continuo y regulado de material a granel al embudo de alimentación de la pesadora para mantener las velocidades de envasado objetivo.
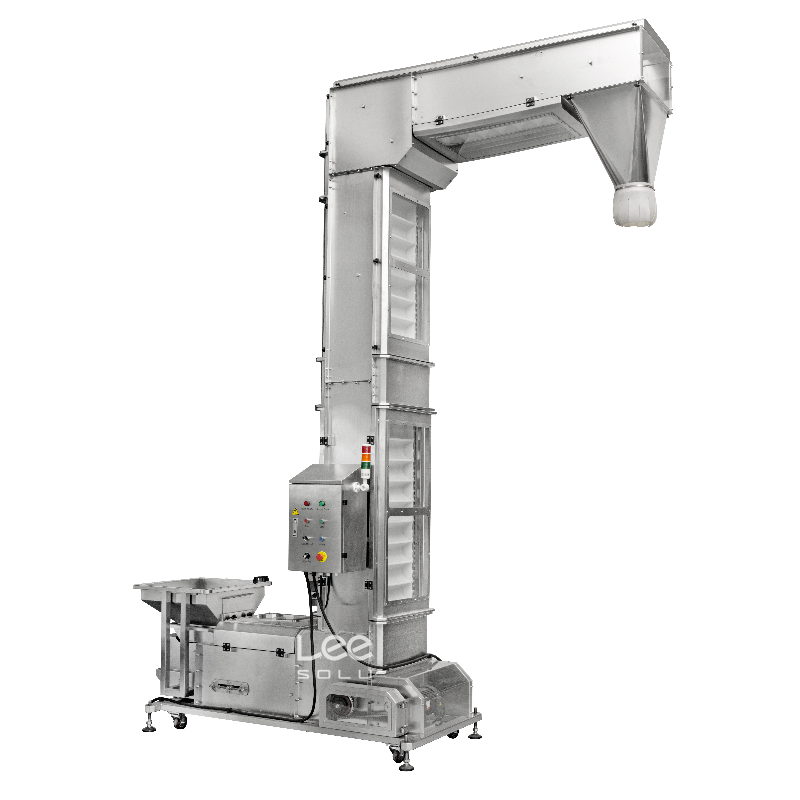
El diseño dicta la integridad del producto: seleccionar la configuración correcta del elevador, como un elevador de cangilones tipo Z, minimiza las alturas de caída y evita daños a los productos frágiles.
La sincronización requiere integración de sensores: la alimentación eficaz depende de sensores de nivel y variadores de frecuencia (VFD) para crear un sistema de comunicación de circuito cerrado entre la báscula y el transportador.
Los estándares de saneamiento no son negociables: para los productos consumibles, es obligatorio especificar un transportador de cangilones certificado de calidad alimentaria para cumplir con las normativas y facilitar lavados rápidos.
La mecánica del pienso: del almacenamiento a granel a la escala
La fase de alimentación (arranque y conducto de entrada)
El proceso de carga inicial comienza en la base de la máquina. El producto a granel ingresa al maletero del elevador a través del conducto de entrada. Los operadores deben elegir el mecanismo de carga correcto en función del material que manipulan diariamente. Los sistemas de alimentación directa dejan caer el material directamente en cangilones superpuestos. Este método evita daños al producto y es adecuado para artículos frágiles como productos horneados o refrigerios delicados. Las tolerancias entre el mecanismo de alimentación y los labios del cucharón deben permanecer estrechas. Si el espacio crece demasiado, el producto se derrama dentro de la carcasa del maletero.
La recogida con botas obliga a los cubos a dragar el material acumulado en el fondo de la carcasa. Las instalaciones utilizan este enfoque robusto para agregados, granos o hardware duraderos. Sin embargo, la recogida con botas destruye productos delicados mediante fricción constante y fuerzas de aplastamiento. Para optimizar la alimentación, los ingenieros de planta suelen instalar alimentadores vibratorios. Estos alimentadores regulan previamente el flujo hacia los cubos. Evitan atascos mecánicos en la entrada y garantizan niveles uniformes de llenado del cucharón. Controlar el volumen de entrada garantiza que el ascensor levante una carga útil constante durante cada ciclo.
Transporte vertical y dinámica del cucharón
El sistema utiliza un mecanismo de bucle continuo. Levanta materiales a granel desde un punto más bajo a una elevación más alta. Las transmisiones por cadena de servicio pesado alimentan cargas de alta capacidad. Manejan un peso significativo sin estirarse inmediatamente. Sin embargo, con el tiempo las cadenas se alargan. Los equipos de mantenimiento deben ajustar los tensores periódicamente. Si ignoran la tensión, la cadena golpea contra la carcasa, provocando desgaste prematuro y virutas de metal.
Los sistemas accionados por correa funcionan más silenciosamente. Los gerentes de planta los prefieren en ambientes sanitarios porque carecen de eslabones de cadena que atrapen desechos y bacterias. La retención del material durante el ascenso vertical depende de la superposición del cucharón y del tensado adecuado. La tensión apretada de la cadena o la correa evita que el cucharón se balancee. Esto mantiene el producto seguro en el interior durante el tránsito vertical. La mitigación de la oscilación garantiza que el material llegue a la parte superior sin derramarse por el hueco del ascensor. Los derrames crean un gran desorden en el maletero y requieren un tiempo de inactividad inmediato para su limpieza.
El punto de transferencia: descarga en el embudo de alimentación de la báscula
La boca de descarga se encuentra en el cabezal del ascensor. Los cucharones pasan sobre la rueda dentada superior y liberan el producto. El material cae dentro del cono superior de la pesadora multicabezal. Este cono actúa como alimentador de dispersión. Vibra para distribuir el producto radialmente a las tolvas de pesaje individuales. La gota debe quedar perfectamente centrada. Si el elevador descarga descentrado, la mitad de las tolvas de pesaje mueren de hambre mientras que la otra mitad se llena en exceso.
Una sola salida de ascensor puede servir a múltiples destinos. Puede instalar una válvula desviadora por gravedad en el punto de descarga. Esta válvula utiliza boquillas especializadas para alimentar dos pesadoras multicabezales simultáneamente. Las configuraciones de canal dividido también dividen el flujo de producto de manera uniforme. Esto maximiza la utilidad de un sistema de elevación y alimenta dos máquinas envasadoras independientes desde una única fuente a granel.
Sincronización: hacer coincidir la salida del ascensor con la capacidad de la báscula
Control de flujo impulsado por sensores
Los sensores ópticos controlan activamente los niveles de producto. Disparan un rayo a través del cono de dispersión. Cuando el producto se acumula lo suficientemente alto como para bloquear el haz, el sensor le indica al ascensor que se detenga. Cuando la pesadora consume el producto y el haz se despeja, el elevador se reinicia. Esta lógica simple evita choques masivos.
Las células de carga se encuentran dentro del embudo de alimentación de la pesadora para detectar el volumen y el peso exactos del producto en reposo. Estos sensores dictan las secuencias de arranque y parada del ascensor con mayor precisión que las fotocélulas. Modulan la velocidad para mantener una altura óptima del producto. Esta comunicación de circuito cerrado evita que la báscula se quede vacía y garantiza ciclos de envasado continuos.
Variadores de frecuencia (VFD) y protocolos de enlace de PLC
Los variadores de frecuencia (VFD) controlan el motor del ascensor. Garantizan una aceleración y desaceleración suaves. Las paradas repentinas hacen que los cangilones se balanceen, lo que derrama el producto por el eje. Un VFD aumenta y disminuye suavemente la velocidad del motor. Los controladores lógicos programables (PLC) gestionan toda la lógica del sistema. El panel de control del ascensor debe ejecutar un protocolo de enlace digital con el sistema operativo de la pesadora. Comparten estado de ejecución, códigos de falla y comandos de velocidad continuamente a través de Ethernet o lógica de relé estándar.
Prevenir el hambre y la sobrealimentación
La inanición ocurre cuando la báscula espera el producto. Esto provoca ciclos perdidos, bolsas vacías y pérdida de tiempo de producción. La sobrealimentación ocurre cuando el producto se acumula mucho en el cono de dispersión. El peso excesivo sobre el cono central provoca una distribución radial inexacta. El alimentador vibratorio no puede mover una enorme montaña de producto de manera uniforme. Esto provoca imprecisiones en el peso en el paquete final.
Debe ajustar la velocidad de alimentación con cuidado. Siga estos pasos para lograr el equilibrio:
Calcule los ciclos por minuto exactos (CPM) de la máquina envasadora.
Determine el peso objetivo por paquete.
Multiplique el CPM por el peso objetivo para encontrar el rendimiento requerido en libras por minuto.
Ajuste la bandeja de alimentación vibratoria para entregar exactamente ese volumen a los cubos.
Configure la velocidad base del VFD para que coincida con este caudal continuo, minimizando los ciclos de inicio/parada.
Evaluación de configuraciones de elevadores de cangilones para líneas de envasado
El papel del elevador de cangilones tipo Z
Un elevador de cangilones tipo Z presenta un diseño estructural distinto. Tiene una entrada horizontal, una elevación vertical y una descarga horizontal. Esta configuración es el estándar de la industria para alimentar pesadoras multicabezales. Evita la necesidad de transportadores de transferencia secundarios. Puede cargar productos a una altura baja y accesible directamente desde una línea de procesamiento primario. Luego, la máquina transporta y descarga directamente sobre el equipo de pesaje alto. Este enfoque de unidad única reduce los puntos de mantenimiento y ahorra valioso espacio.
Diseños de cucharones centrífugos versus pendulares (continuos)
La descarga centrífuga funciona a altas velocidades. Depende de la fuerza centrífuga para expulsar el material del cucharón mientras gira sobre la rueda dentada superior. El producto golpea la boquilla de descarga con mucha fuerza. Esto funciona mejor para productos duraderos, granulados o en polvo como granos, arena o caramelos duros.
Los sistemas de péndulo o de descarga continua funcionan de manera diferente. Los cubos permanecen en posición vertical durante todo el circuito. Se inclinan suavemente sobre una leva mecánica en el punto de descarga. El producto se vierte suavemente. Esta acción suave es obligatoria para productos frágiles, recubiertos o premium. Si pasas patatas fritas por un elevador centrífugo, acabarás acumulando polvo caro.
Restricciones de huella y diseño de instalaciones
La altura del techo dicta la elevación máxima de descarga. Debe dejar suficiente espacio encima de la pesadora multicabezal para el cabezal del elevador y el conducto de transición. El espacio del suelo limita el recorrido horizontal de la sección de alimentación. Las dimensiones físicas de la pesadora multicabezal determinan el espacio libre requerido debajo del punto de descarga. Debe calcular con precisión el ángulo de inclinación y la huella estructural del ascensor antes de la instalación. Los diseños estrechos a menudo requieren modificaciones personalizadas del marco para adaptarse a las pasarelas existentes, los entrepisos de soporte o los conductos de HVAC.
Compensaciones entre manipulación de materiales e integridad del producto
Minimizar la altura de caída y la rotura del producto
La degradación del producto conlleva un fuerte impacto financiero. La generación de polvo crea peligros de limpieza y riesgos de polvo combustible. Las piezas rotas provocan pérdida de rendimiento y bolsas rechazadas. Las soluciones de ingeniería mitigan estos riesgos de forma eficaz. Los conductos de transición personalizados suavizan el impacto del cucharón a la báscula. Los descensos desconcertados ralentizan el producto obligándolo a zigzaguear a través del conducto. Los ángulos de descarga optimizados guían el material suavemente hacia el cono de dispersión en lugar de dejarlo caer directamente.
Gestión de características específicas de productos a granel
Diferentes productos requieren estrategias de manipulación específicas para mantener el rendimiento y la calidad. Los productos que fluyen libremente como el arroz y las nueces requieren una contención estricta. Los labios superpuestos del cucharón evitan tamices y derrames durante el transporte. Los productos pegajosos como las gomitas o la carne fresca requieren superficies de cubo con hoyuelos. Estas superficies reducen el área de contacto, evitando que el producto actúe como una ventosa. Los mecanismos activos de descarga por raspado o chorro de aire garantizan un vaciado completo del cucharón. Los productos frágiles como las galletas requieren transferencias sin caída y una alimentación continua a baja velocidad.
Tipo de producto
Ejemplos comunes
Desafío de manejo primario
Característica recomendada del ascensor
Flujo libre
Arroz, Frijoles, Nueces
Cribado y vertido entre cubetas
Labios del cucharón superpuestos, tolerancias ajustadas
Pegajoso / Húmedo
Gomitas, Carne Fresca, Alimentos para Mascotas
Producto adherido a las paredes del cubo
Superficies con hoyuelos, descarga de aire
Frágil / Frágil
Patatas Fritas, Galletas, Galletas Saladas
Rotura por impactos de caídas altas
Cucharones pendulares, rampas de transición con deflectores
Polvo / Granular
Azúcar, Especias, Harina
Generación de polvo y pérdida en el aire.
Carcasa completamente cerrada, puertos de extracción de polvo.
Cumplimiento y saneamiento: especificación de un transportador de cangilones de calidad alimentaria
Estándares de diseño sanitario (IP65/IP69K)
Los entornos de lavado en seco requieren protección básica contra el polvo y resistencia al agua a baja presión (IP65). Los entornos de lavado húmedo exigen resistencia al agua a alta presión y alta temperatura (IP69K). Un verdadero transportador de cangilones de calidad alimentaria cumple con estrictos requisitos básicos para estos entornos. Los marcos tubulares de acero inoxidable evitan la acumulación de agua. Las superficies planas están prohibidas porque retienen agua estancada. Las superficies inclinadas arrojan escombros de forma natural. Las soldaduras continuas sanitarias eliminan los puntos de refugio de bacterias, lo que garantiza el cumplimiento de estrictas normas sanitarias y auditorías de la FDA.
Selección de materiales para cucharones y correas
El polietileno de alta densidad (HDPE) aprobado por la FDA se adapta a aplicaciones alimentarias generales. Es duradero y rentable. El poliuretano ofrece mayor flexibilidad y resistencia al desgaste, lo que lo hace ideal para productos alimenticios abrasivos. Los cubos de acero inoxidable con hoyuelos soportan protocolos de limpieza agresivos y artículos pegajosos. Las correas monolíticas eliminan las bisagras y pasadores que se encuentran en las transmisiones por cadena tradicionales. Esto elimina todos los requisitos de lubricación. Reduce drásticamente los riesgos de contaminación cruzada y simplifica las rutinas de mantenimiento diarias.
Riesgos de implementación y estrategias de mitigación
Cuellos de botella en la integración
Comprar el elevador y la báscula de diferentes fabricantes de equipos originales introduce un riesgo enorme. Es posible que se enfrente a especificaciones de rendimiento que no coincidan y que el ascensor no pueda seguir el ritmo de la báscula. El cableado incompatible provoca fallas de comunicación entre el PLC y el VFD. La desalineación física en el pico de descarga provoca derrames constantes en el suelo. Exija una prueba de aceptación en fábrica (FAT) unificada antes del envío. Pase su producto real a través del sistema combinado en el piso del fabricante. Alternativamente, utilice un integrador de sistemas de fuente única para garantizar una perfecta compatibilidad mecánica y eléctrica.
Accesibilidad de mantenimiento y prevención de tiempos de inactividad
Los ascensores difíciles de limpiar conllevan un coste operativo enorme. Los turnos de saneamiento prolongados afectan directamente el tiempo de producción. Resalte las características necesarias durante la adquisición para ahorrar horas de mano de obra más adelante. La extracción del cucharón sin herramientas acelera significativamente los lavados. Las puertas de limpieza en el maletero permiten una rápida eliminación de residuos sin tener que desmontar paneles pesados. Los tensores de cadena accesibles simplifican los ajustes de rutina para el equipo de mantenimiento. Los motores aptos para lavado sobreviven a la limpieza química diaria sin sufrir cortocircuitos.
Conclusión
Realice una prueba física de flujo de material con su producto específico para determinar el estilo exacto del cucharón y el ángulo de descarga requeridos.
Audite la altura del techo, el espacio del piso y los soportes estructurales disponibles para confirmar los espacios libres de descarga antes de ordenar el equipo.
Consulte con un integrador de sistemas para trazar la estrategia exacta de comunicación PLC y la ubicación del sensor entre el ascensor y la báscula.
Exija una prueba de aceptación de fábrica (FAT) unificada utilizando su material a granel real antes de la instalación final en el piso de sus instalaciones.
Preguntas frecuentes
P: ¿Cómo se conecta un elevador de cangilones a una pesadora multicabezal?
R: El elevador se conecta a través del pico de descarga ubicado en su punto más alto. El producto pasa de los cangilones al embudo de alimentación superior de la pesadora. Las instalaciones suelen utilizar un conducto de transición personalizado o una válvula desviadora por gravedad para guiar el material suavemente hacia el cono de dispersión.
P: ¿Por qué se prefiere un elevador de cangilones tipo Z para las líneas de envasado?
R: La configuración Z permite a los operadores cargar el producto en un punto bajo y accesible. Luego levanta el material verticalmente y lo descarga directamente sobre la báscula. Este diseño elimina la necesidad de transportadores de transferencia horizontales adicionales, lo que ahorra espacio y reduce la manipulación de productos.
P: ¿Cómo se evita que un elevador de cangilones sobrealimente la báscula?
R: La sobrealimentación se evita instalando sensores de nivel en el cono superior de la báscula. Estos sensores monitorean el volumen del producto. Envían señales al variador de frecuencia (VFD) del elevador para pausar o ralentizar la entrega del producto, creando un sistema de alimentación de circuito cerrado preciso.
P: ¿Qué hace que un elevador de cangilones sea apto para uso alimentario?
R: Los modelos de calidad alimentaria cuentan con materiales de cubeta aprobados por la FDA, como HDPE o poliuretano. Utilizan una construcción tubular de acero inoxidable para evitar la acumulación de agua. También incorporan motores de lavado con clasificación IP y soldaduras sanitarias continuas que evitan el crecimiento bacteriano durante la operación.
P: ¿Puede un elevador de cangilones manipular productos frágiles como patatas fritas?
R: Sí. Para productos frágiles, las instalaciones utilizan ascensores continuos tipo péndulo. Estos cubos permanecen en posición vertical e inclinan suavemente el producto en el punto de descarga. Esto evita la acción de lanzamiento de la fuerza centrífuga, minimizando las roturas y preservando la integridad del producto.
P: ¿Cuál es la diferencia entre los elevadores de cangilones centrífugos y continuos?
R: Los modelos centrífugos funcionan a altas velocidades, arrojando material fuera de los cangilones hacia el pico usando fuerza centrífuga. Los modelos continuos funcionan más lento. Sus cubos se superponen e inclinan suavemente el material, lo que los hace ideales para productos frágiles o de primera calidad.
El embolsado de malla automatizado extiende la vida útil de los productos al proporcionar un flujo de aire vital. Actualizar su línea reduce drásticamente los costos de mano de obra, evita el desperdicio de productos y maximiza la producción diaria.
Las llenadoras de polvo controladas por polvo utilizan extracción por vacío y sinfines servoaccionados para envasar materiales finos. Estos sistemas automatizados evitan el desperdicio, garantizan la seguridad y maximizan el retorno de la inversión.
Las máquinas envasadoras horizontales utilizan el movimiento lateral para envasar de forma segura sólidos, polvos y líquidos. Estos sistemas garantizan sellos a prueba de fugas, reducen los costos de mano de obra y maximizan su retorno de la inversión.
Es una empresa de alta tecnología que se especializa en I+D, diseño y fabricación independiente de equipos de embalaje, transporte, detección de peso, pesaje y llenado.