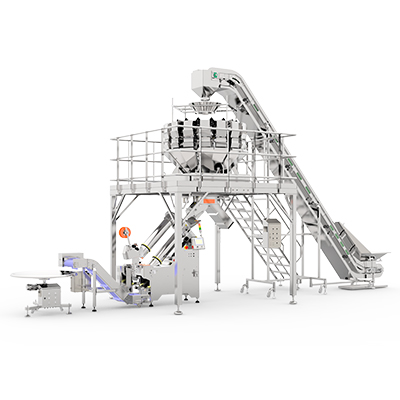
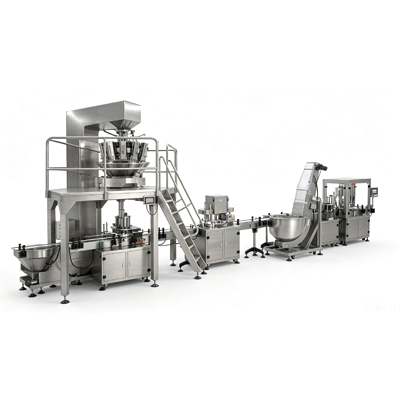
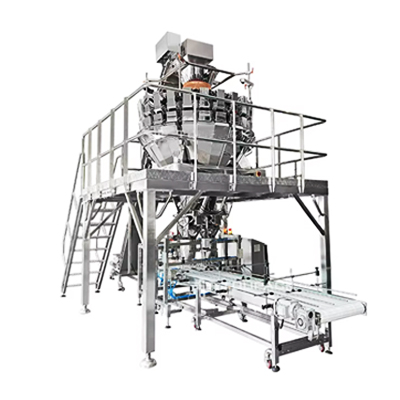
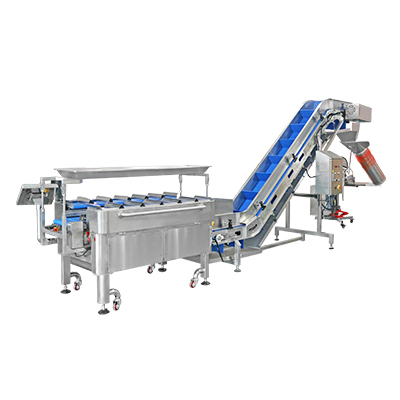
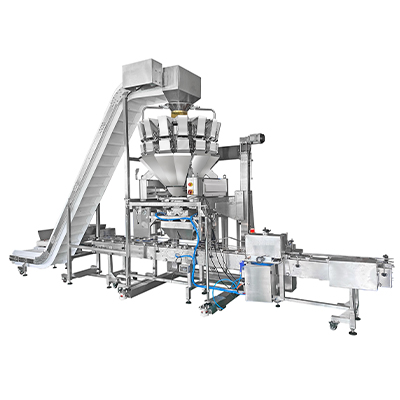
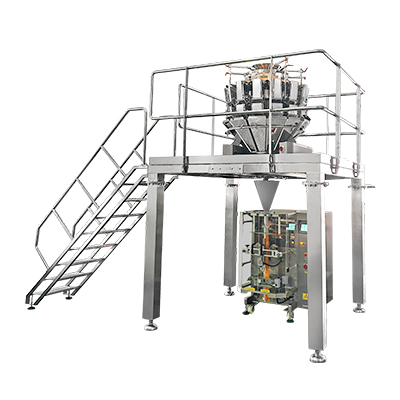
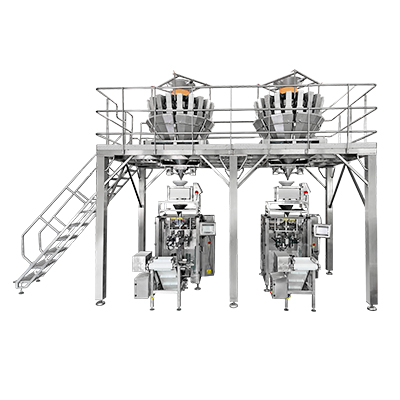
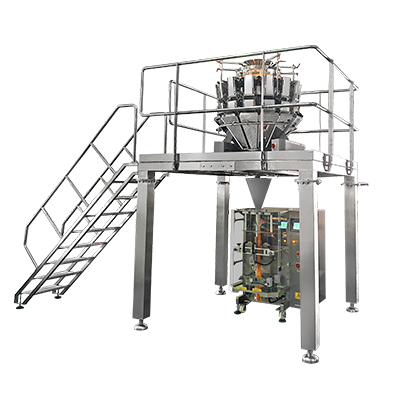
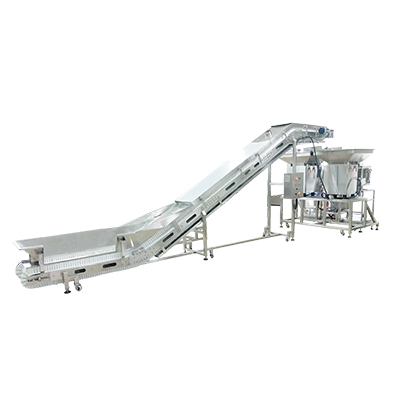
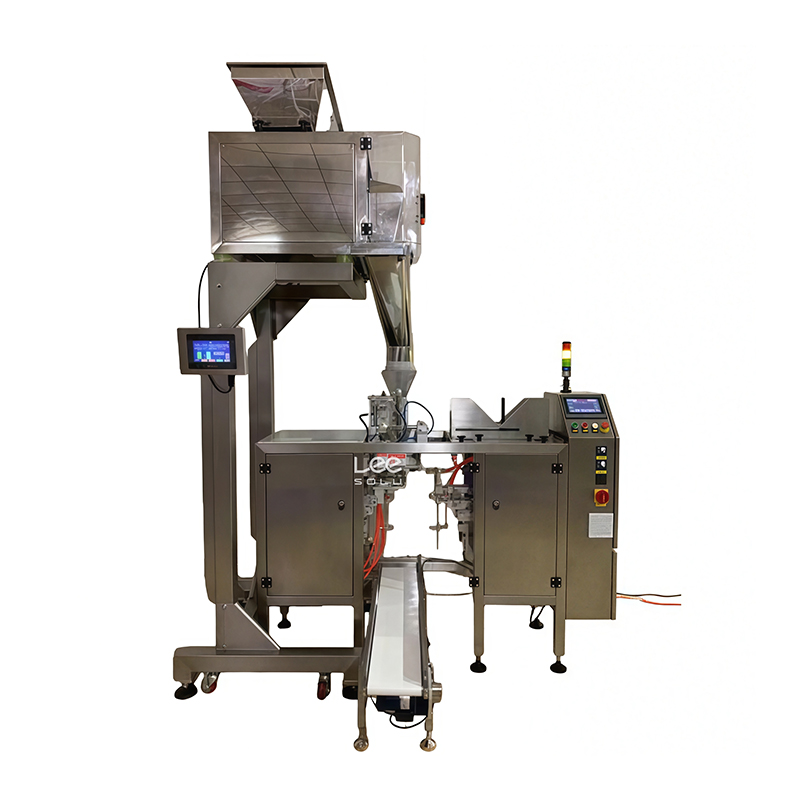
¿El polvo en suspensión está arruinando sus márgenes de producción? Las partículas fugitivas causan un grave desperdicio de material. También introducen riesgos críticos de seguridad en la fábrica. Cuando se manipulan materiales finos y secos, los sistemas automatizados de control de polvo ya no son sólo una actualización opcional. Son una necesidad operativa. En esta guía completa, exploramos cómo funcionan las soluciones de contención modernas. Profundizaremos en la mecánica de la tecnología de dosificación avanzada y describiremos cómo elegir el equipo adecuado para proteger sus resultados hoy.
Conclusiones clave
La seguridad y el cumplimiento son lo primero: los sistemas modernos de control de polvo eliminan activamente las partículas en el aire desde su origen. Esto garantiza el estricto cumplimiento de las normas de la Administración de Salud y Seguridad Ocupacional y las directivas ATEX con respecto a ambientes combustibles.
La precisión importa: la utilización de equipos especializados proporciona una precisión volumétrica milimétrica para materiales que no fluyen libremente. Este mecanismo reduce drásticamente el desperdicio de producto y garantiza pesos de lote altamente consistentes.
Integración perfecta: los sistemas automatizados contemporáneos están diseñados para la modularidad. Vinculan perfectamente descodificadores, estaciones de llenado, selladores y unidades de etiquetado a través de redes unificadas de controladores lógicos programables.
Alto retorno de la inversión: el gasto de capital inicial se compensa rápidamente con una reducción de los costos de mantenimiento diario, una minimización del desperdicio de materia prima y una disminución drástica del tiempo de inactividad relacionado con el saneamiento.
El alto costo del polvo en las operaciones de envasado de polvos
En el procesamiento industrial de productos secos, el polvo en suspensión no es simplemente una molestia. Representa un déficit operativo mensurable. Los métodos estándar de dispensación al aire libre permiten que las partículas finas escapen al entorno de la instalación. Esto desencadena una cascada de consecuencias financieras y mecánicas negativas.
Análisis recientes de la industria destacan un cambio masivo en el manejo de polvo. Los organismos reguladores están ajustando drásticamente los límites de exposición en el lugar de trabajo. En consecuencia, las instalaciones de fabricación se están alejando rápidamente de los sistemas abiertos heredados. Los datos del mercado muestran un aumento masivo año tras año en la demanda de arquitecturas completamente cerradas. Los gerentes de planta están dando prioridad a los diseños que cumplan con las normas para mitigar los riesgos del polvo combustible. Además, la integración de sensores inteligentes para el monitoreo del polvo en tiempo real se está convirtiendo en una expectativa básica en lugar de una característica premium. Las instalaciones que no se adaptan se enfrentan a graves sanciones por incumplimiento y a primas de seguro disparadas.
Pérdida de productos y desperdicio financiero
El polvo fugitivo equivale directamente a la pérdida de ingresos. Cuando se trata de materiales de primera calidad que no fluyen libremente, como aislados farmacéuticos, suplementos dietéticos de alta gama o compuestos químicos especializados, incluso un porcentaje marginal de pérdida de producto tiene un gran impacto en la rentabilidad. Los datos empíricos sugieren que las líneas manuales o semiautomáticas estándar pueden perder entre el 0,5 y el 1,5 por ciento del producto al aire durante un solo ciclo. Imagínese una instalación que procesa 10.000 kilogramos de proteína de suero de primera calidad al día. Una pérdida de apenas el uno por ciento equivale a 100 kilogramos de producto desperdiciado en cada turno. Durante un año fiscal, este desperdicio invisible se traduce en miles de dólares arrastrados del suelo a la basura.
Pesadillas sobre el desgaste y el mantenimiento de la maquinaria
Las partículas son inherentemente abrasivas e invasivas. Cuando una fina nube se deposita en las líneas de envasado automatizadas, se infiltra agresivamente en los cilindros neumáticos, las carcasas de los servomotores y los cojinetes de los transportadores. Esta microabrasión acelera la degradación de las piezas móviles. Inevitablemente, esto conduce a fallas mecánicas prematuras. En la práctica, el polvo fino que cubre las lentes de los sensores fotoeléctricos y las cámaras de registro óptico hace que el controlador central lea mal las posiciones de los contenedores. ¿El resultado? Una reacción en cadena de líneas atascadas, sellos desalineados y tiempos de inactividad por mantenimiento no planificados que descarrilan programas de producción completos.
Riesgos de salud, seguridad y contaminación cruzada
Más allá del desgaste mecánico, la preocupación más crítica sigue siendo la seguridad en el lugar de trabajo. La inhalación prolongada de partículas finas plantea graves riesgos respiratorios para los operadores de las instalaciones. Además, los materiales orgánicos como la harina, el almidón y ciertos compuestos químicos son altamente combustibles. Cuando está suspendida en el aire en una concentración específica, una simple chispa estática puede desencadenar una explosión catastrófica. En los sectores farmacéutico y alimentario, el polvo fugitivo también introduce un alto riesgo de contaminación cruzada entre lotes. Esto frecuentemente conduce a auditorías de calidad fallidas y retiradas devastadoras de productos.
Cómo funciona una máquina llenadora con control de polvo
Para combatir los desafíos inherentes a la suspensión de partículas, las soluciones de ingeniería han pasado de sistemas abiertos alimentados por gravedad a arquitecturas completamente cerradas impulsadas mecánicamente. Una moderna máquina llenadora de polvo utiliza una combinación sofisticada de presión negativa, contención física y cinemática mecánica precisa para mantener la atmósfera completamente limpia.
La anatomía de un sistema libre de polvo
La base de un sistema de contención es su arquitectura cerrada. A diferencia de los modelos más antiguos donde el material cae libremente desde una tolva a un receptáculo de espera, los sistemas modernos utilizan tolvas de acero inoxidable selladas. Por lo general, se trata de unidades de 50 litros de capacidad equipadas con cubiertas a prueba de polvo y juntas de silicona de alta resistencia. Los puntos de transición entre el alimentador de material a granel y la tolva principal se conectan mediante mangas de poliuretano herméticas y flexibles. Esto garantiza que desde el momento en que la materia prima ingresa al sistema hasta el milisegundo en que llega al contenedor, permanezca completamente aislada del entorno ambiental de la fábrica.
Puertos de aspiración y extracción de polvo
El punto más vulnerable en el proceso de envasado ocurre exactamente cuando el material sale de la boquilla y entra al contenedor. A medida que el producto desplaza el aire dentro de la botella o bolsa, ese aire desplazado se precipita hacia arriba. Lleva consigo partículas finas. Para neutralizar esto, las máquinas avanzadas cuentan con cubiertas de recolección integradas y puertos de extracción por vacío. Ubicadas directamente alrededor del tubo dispensador, estas boquillas de presión negativa actúan instantáneamente. Cuando el aire desplazado intenta escapar, el sistema de vacío captura las partículas en el aire y las dirige hacia un colector de filtración HEPA localizado. Esto evita cualquier contaminación de la zona de sellado.
Tecnología de llenado ascendente
Para productos muy aireados o excepcionalmente polvorientos, los métodos de llenado superior por gravedad se quedan cortos. En cambio, los ingenieros emplean tecnología ascendente. Durante este proceso, un elevador neumático servoaccionado eleva el contenedor vacío de modo que la boquilla llegue hasta el fondo. A medida que se dispensa el producto, el contenedor desciende gradualmente a una velocidad sincronizada con precisión con la tasa de salida. Al mantener la punta de la boquilla sumergida dentro del lecho de producto en todo momento, la distancia de caída se reduce a cero. Esto elimina por completo la formación de nubes ondulantes.
Por qué el Auger Filler es el estándar de oro para productos polvorientos
Si bien existen varios métodos para dispensar productos secos, el estándar de la industria para manipular materiales con polvo fino es el llenador de polvo con barrena . Esta tecnología específica ofrece un control de desplazamiento positivo inigualable sobre el comportamiento errático de las partículas.
Comprender la tecnología de barrena
Un sistema de barrena funciona según el principio de desplazamiento positivo. El mecanismo central consta de una tolva cónica, una paleta agitadora giratoria y un tornillo orientado verticalmente encerrado dentro de una boquilla tubular. El agitador gira continuamente en dirección opuesta al tornillo. Esto rompe los grumos y garantiza que el material mantenga una densidad aparente constante a medida que se introduce en las paletas. Impulsado por un servomotor de alta precisión, cada rotación precisa dispensa un volumen exacto de producto calculado matemáticamente en el receptáculo.
Materiales de flujo libre versus materiales que no fluyen libremente
Comprender la reología es fundamental al configurar este equipo. Los productos secos generalmente se dividen en dos categorías que requieren un manejo mecánico muy diferente. Los elementos que fluyen libremente, como el azúcar granulada o los granos de café tostados, no se unen. Fluyen fácilmente por gravedad, pero se escaparán de un tubo abierto. Requieren una placa giratoria y una válvula de cierre positivo. Por el contrario, los materiales que no fluyen libremente, como la harina para hornear, el talco o la proteína de suero, se entrelazan y agrupan. Resisten la gravedad y son muy propensos a airearse formando nubes. Los sistemas de barrena están diseñados específicamente para sobresalir con estos materiales polvorientos cohesivos. Al forzar físicamente el producto hacia abajo a través de un tubo de paredes rectas, el tornillo evita que el material se airee. Este es un punto de falla común en los sistemas estándar de caída por gravedad.
Comparación principal: sistemas de barrena al aire libre versus cerrados
Característica
Llenador por gravedad al aire libre Legacy
Sistema de barrena cerrado moderno
Contención de polvo
Pobre. Las partículas escapan libremente al interior de la instalación.
Excelente. Las tolvas selladas y las cubiertas de aspiración atrapan el 99 % del polvo.
Precisión volumétrica
Bajo. Fluctúa entre ±3% y ±5%.
Alto. La precisión servoaccionada alcanza ±1% o mejor.
Idoneidad del material
Solo funciona bien para artículos granulares pesados que fluyen libremente.
Ideal para polvos cohesivos, no fluidos y aireados.
Saneamiento y mantenimiento
Alto coste laboral. Requiere limpieza constante de las zonas aledañas.
Bajo coste laboral. Autónomo con herramientas de desconexión rápida.
Integración de maquinaria de embalaje en líneas automatizadas
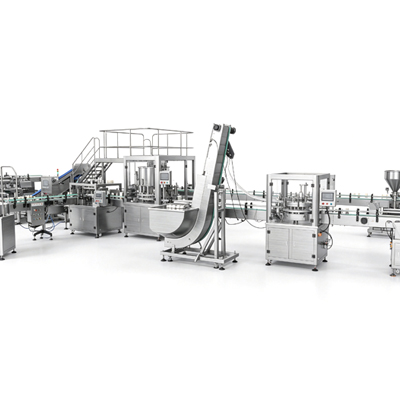
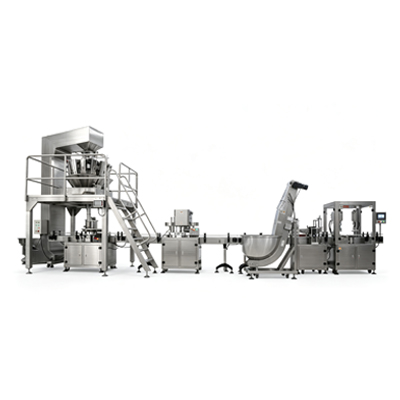
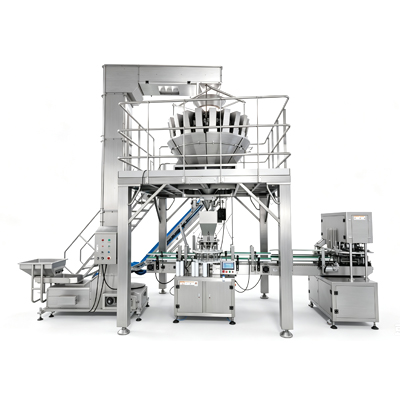
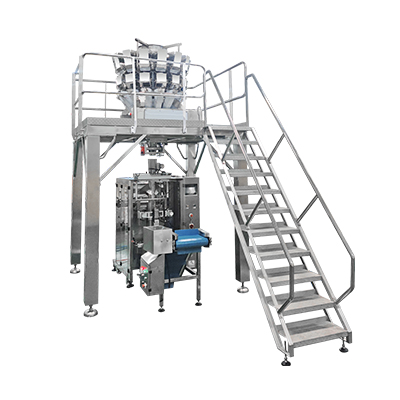
Adquirir una unidad independiente es sólo una parte de la ecuación. La verdadera eficiencia operativa se logra mediante la integración holística del sistema. Una moderna máquina envasadora de llenado de polvo está diseñada para servir como el corazón de una línea de producción sincronizada y totalmente automatizada.
Manipulación de contenedores de prellenado
Antes de que comience el proceso de dispensación, los contenedores deben prepararse según estrictas normas sanitarias. La secuencia automatizada generalmente comienza con un posicionador giratorio que alinea y alimenta botellas o frascos vacíos en un transportador de velocidad variable. En aplicaciones farmacéuticas o alimentarias, los contenedores pasan luego por una zona de esterilización. Los operadores dependen de sistemas de enjuague con aire ionizado combinados con extracción por vacío de alta resistencia para eliminar los residuos de fabricación del interior de la botella.
Sincronización y velocidad
La eficiencia de toda la línea depende de una sincronización de fracciones de segundo gobernada por un controlador central. Cuando el contenedor esterilizado se acerca a la estación, sensores fotoeléctricos detectan sus bordes de ataque y salida. El sistema activa compuertas de indexación neumáticas para colocar perfectamente el contenedor directamente debajo de la boquilla. El servomotor se activa dispensando instantáneamente el volumen exacto requerido. Debido a que el sistema está fuertemente interconectado, si un sensor detecta que falta un contenedor, activa instantáneamente un protocolo sin botella ni llenado. Este mecanismo de seguridad crucial evita que la máquina arroje materia prima costosa directamente sobre la cinta transportadora en movimiento.
Guía de selección práctica: características imprescindibles del equipo
Al evaluar los bienes de capital para una instalación, los gerentes de producción deben mirar mucho más allá de las métricas de velocidad básicas. La integración de maquinaria de alta calidad requiere características de ingeniería específicas diseñadas para mitigar las partículas en el aire y maximizar la eficacia general del equipo.
Desconexiones rápidas sin herramientas y tolvas divididas
En la fabricación moderna, el tiempo de inactividad supone una enorme pérdida de rentabilidad. Las instalaciones que procesan múltiples tipos de productos requieren cambios frecuentes de máquina. Busque equipos con un diseño de tolva de acero inoxidable medio abierta. Las desconexiones rápidas sin herramientas permiten a los operadores desmontar tolvas, tornillos y boquillas dispensadoras utilizando abrazaderas sanitarias simples y resistentes en lugar de llaves. Esta elección de ingeniería deliberada reduce los tiempos de cambio de varias horas a apenas unos minutos.
Construcción de acero inoxidable de alta calidad.
La composición metalúrgica de su equipo impacta directamente en su vida útil. El acero al carbono estándar es muy susceptible a la corrosión. El acero inoxidable de alta calidad, específicamente el 304 para aplicaciones alimentarias estándar o el 316L para uso químico y farmacéutico corrosivo, debería ser el estándar no negociable. Además, todas las soldaduras internas deben esmerilarse y pulirse hasta obtener un acabado de espejo. Esto evita que las partículas finas se adhieran al metal y agiliza el proceso de saneamiento diario.
Precisión impulsada por servomotor
Las configuraciones tradicionales a menudo dependen de mecanismos mecánicos de embrague y freno para iniciar y detener el flujo. Estos sistemas mecánicos sufren desgaste físico con el tiempo. Esto conduce inevitablemente a pesos de relleno inconsistentes. La actualización a unidades de servomotor proporciona un control programable preciso sobre el posicionamiento rotacional de las herramientas. Debido a que los servomotores funcionan mediante retroalimentación electrónica de circuito cerrado, brindan una precisión volumétrica microscópica. Las aplicaciones del mundo real habitualmente ven una precisión fijada en ±1 por ciento.
Interfaces de pantalla táctil intuitivas
El puente entre las operaciones mecánicas complejas y el operador humano es el panel de control. Una robusta pantalla táctil a todo color integrada con un controlador lógico premium permite una gestión de recetas perfecta. Los operadores pueden guardar fácilmente docenas de configuraciones preconfiguradas para diferentes productos y tamaños de contenedores. Durante una ejecución de producción, el operador simplemente selecciona la receta guardada y el sistema se calibra automáticamente.
Comparación de formatos de embalaje: botellas frente a bolsas con cremallera
Las características físicas del embalaje final dictan la configuración específica del equipo de llenado. Las líneas automatizadas deben diseñarse minuciosamente para manejar el comportamiento mecánico del contenedor.
Contenedores Rígidos
Los contenedores rígidos como las botellas de polietileno de alta densidad o los tarros de vidrio son muy estables sobre las cintas transportadoras. Son ideales para indexación en línea de alta velocidad. Al procesar contenedores rígidos, el principal desafío es desplazar el aire interno sin crear una columna. Al integrar metodologías ascendentes y extracción de vacío localizada, las líneas rígidas logran velocidades de rendimiento rápidas y al mismo tiempo atrapan completamente el polvo.
Bolsas flexibles con cremallera
Existe un cambio masivo en el mercado hacia los envases flexibles impulsado por el peso reducido del envío y la conveniencia del consumidor. Se prefieren las bolsas verticales con cremalleras resellables. Sin embargo, los sustratos flexibles presentan desafíos mecánicos únicos. Las bolsas deben abrirse mecánicamente mediante pinzas neumáticas y estar perfectamente alineadas con la boquilla. Si las partículas suspendidas en el aire se depositan en el carril interno de la cremallera, el sellado térmico posterior inevitablemente fallará. Los sistemas de bolsas especializados emplean cubiertas de extracción específicas directamente encima de la línea de la cremallera para garantizar un cierre hermético en todo momento.
Calcular el retorno de la inversión al actualizar su línea de envasado
La adquisición de una línea automatizada con control de polvo representa un gasto de capital significativo. Sin embargo, los tomadores de decisiones deben evaluar esta inversión a través de la lente del retorno de la inversión a largo plazo. La actualización de maquinaria obsoleta genera retornos financieros mensurables en tres pilares operativos principales.
Ahorro y reasignación de mano de obra
Las operaciones manuales o semiautomáticas requieren mucha mano de obra. Requieren que varios operadores coloquen los contenedores, verifiquen los pesos en una báscula estática y limpien constantemente el polvo fugitivo. La transición a una línea totalmente sincronizada reduce drásticamente la plantilla necesaria por turno. El impacto financiero no consiste simplemente en eliminar los salarios por hora. Permite a los gerentes de planta reasignar esos recursos humanos a tareas de mayor valor como control de calidad o mantenimiento preventivo.
Sorteo de producto reducido
El sorteo de producto es el sobrellenado intencionado de envases para garantizar el cumplimiento del peso mínimo legal impreso en la etiqueta. Las máquinas accionadas por embrague estándar a menudo fluctúan en un ±3 por ciento en precisión. Si una instalación envasa un producto premium valorado en veinte dólares el kilogramo, un sobrellenado del tres por ciento en una producción anual masiva resulta en pérdidas financieras asombrosas. Al utilizar tecnología servoaccionada combinada con un circuito de retroalimentación de controladora de peso automatizado, los sistemas modernos refuerzan esa tolerancia. Esta precisión detiene el despilfarro en seco.
Menores costos de mantenimiento y saneamiento
La implementación de tecnología de contención cambia fundamentalmente el mantenimiento de las instalaciones. Al mantener el material aislado dentro de la máquina, se erradica el polvo ambiental. Los equipos de saneamiento dedican mucho menos tiempo a fregar el suelo de la fábrica al final de un turno. Además, debido a que las partículas abrasivas ya no se infiltran en los rodamientos ni en los sensores ópticos, el tiempo medio entre fallas aumenta dramáticamente. El mantenimiento de emergencia se desploma.
Conclusión: proteja sus márgenes hoy
El control eficaz del polvo es absolutamente vital para la seguridad de la producción, el cumplimiento normativo y la eficiencia mecánica general. Elegir el equipo de contención adecuado maximiza su rentabilidad operativa al eliminar el desperdicio de productos y proteger a su fuerza laboral de partículas peligrosas en el aire. Esta inversión estratégica no solo agiliza la producción diaria sino que extiende significativamente el ciclo de vida de toda su línea de embalaje. Deje de permitir que productos valiosos floten hacia las vigas de la fábrica. Evalúe la reología de su material actual, exija una construcción de acero inoxidable de alta calidad y actualice a precisión servoaccionada. Explore las soluciones automatizadas avanzadas de LeeSolu para encontrar la configuración exacta adaptada a sus necesidades de producción específicas y comience a proteger sus resultados hoy.
Preguntas frecuentes
¿Puede una sola máquina manejar tanto materiales que fluyen libremente como materiales que no fluyen libremente?
Sí. Se puede diseñar un único sistema automatizado para manejar ambos tipos de consistencias, pero requiere herramientas modulares intercambiables. Para artículos que no fluyen libremente, como harina o talco, un tornillo estándar fuerza el material cohesivo hacia abajo a través de un embudo recto. Para artículos que fluyen libremente, como azúcar granulada o sal, la máquina debe estar equipada con accesorios específicos como un plato giratorio y una válvula de cierre especializada. Estos componentes evitan que el producto granulado gotee continuamente fuera de la boquilla cuando el motor deja de girar.
¿Cómo mejora una máquina controlada por polvo el proceso de sellado final?
Las partículas en el aire son el principal enemigo de un sello confiable. Durante el llenado por gravedad estándar, las columnas a menudo se depositan en el borde de una botella o dentro de las vías entrelazadas de una bolsa con cremallera. Cuando el contenedor llega al sellador por inducción o a las mordazas de termosellado, estas partículas contaminantes impiden que las superficies se unan por completo. Al utilizar puertos de extracción de vacío localizados y metodologías ascendentes, un sistema moderno garantiza que el borde o el riel de la cremallera permanezcan completamente impecables. Esta superficie limpia garantiza un sellado hermético.
¿Qué industrias se benefician más de los sistemas de contención automatizados?
Prácticamente cualquier industria que procese partículas secas puede lograr mejoras operativas significativas. El sector de alimentos y bebidas depende en gran medida de estas máquinas para envasar especias, café molido y proteína de suero. La industria farmacéutica los utiliza para la dosificación precisa de aislados medicinales. Además, la industria cosmética los utiliza para polvos de talco, mientras que el sector químico depende de líneas automatizadas robustas para envasar de forma segura detergentes fuertes y aditivos industriales sin exponer a los trabajadores a materiales peligrosos en el aire.
¿Qué precisión tiene un sistema servoaccionado moderno?
La precisión depende en gran medida de las características de flujo del material y de la tecnología que impulsa la máquina. Cuando son impulsados por un servomotor de alta precisión en lugar de un embrague mecánico, los sistemas modernos son excepcionalmente precisos. Para materiales uniformes y consistentes, estas líneas automatizadas logran rutinariamente precisiones de ±1 por ciento del peso objetivo. Los circuitos de retroalimentación automatizados compensan continuamente los ligeros cambios en la densidad aparente durante toda la producción.
¿Con qué frecuencia se deben reemplazar los filtros HEPA en una línea de llenado de polvo?
Los programas de reemplazo de filtros dependen completamente del volumen de producción y de las características específicas del polvo que se manipula. En instalaciones de gran volumen que utilizan partículas pegajosas ultrafinas, es posible que los filtros requieran una inspección semanal y un reemplazo cada tres a seis meses. Por el contrario, es posible que las líneas que procesan materiales granulares más pesados solo necesiten reemplazos anuales. Monitorear el manómetro diferencial en la unidad de extracción por vacío es el método de ingeniería más confiable para determinar exactamente cuándo un filtro está obstruido y es necesario cambiarlo.
¿Cuál es el requisito de certificación ATEX para envases de polvo?
La certificación ATEX es una directiva regulatoria estricta requerida para equipos que operan en atmósferas explosivas. Debido a que muchos polvos orgánicos finos como la harina, el azúcar y ciertos productos químicos son altamente combustibles, la maquinaria de envasado debe diseñarse para evitar cualquier fuente de ignición. Esto significa utilizar componentes eléctricos intrínsecamente seguros, cintas transportadoras antiestáticas, carcasas de acero inoxidable conectadas a tierra y servomotores a prueba de explosiones. Si su instalación manipula polvo combustible, la instalación de maquinaria con certificación ATEX es un requisito legal y de seguridad obligatorio.
El embolsado de malla automatizado extiende la vida útil de los productos al proporcionar un flujo de aire vital. Actualizar su línea reduce drásticamente los costos de mano de obra, evita el desperdicio de productos y maximiza la producción diaria.
Las llenadoras de polvo controladas por polvo utilizan extracción por vacío y sinfines servoaccionados para envasar materiales finos. Estos sistemas automatizados evitan el desperdicio, garantizan la seguridad y maximizan el retorno de la inversión.
Las máquinas envasadoras horizontales utilizan el movimiento lateral para envasar de forma segura sólidos, polvos y líquidos. Estos sistemas garantizan sellos a prueba de fugas, reducen los costos de mano de obra y maximizan su retorno de la inversión.
Es una empresa de alta tecnología que se especializa en I+D, diseño y fabricación independiente de equipos de embalaje, transporte, detección de peso, pesaje y llenado.