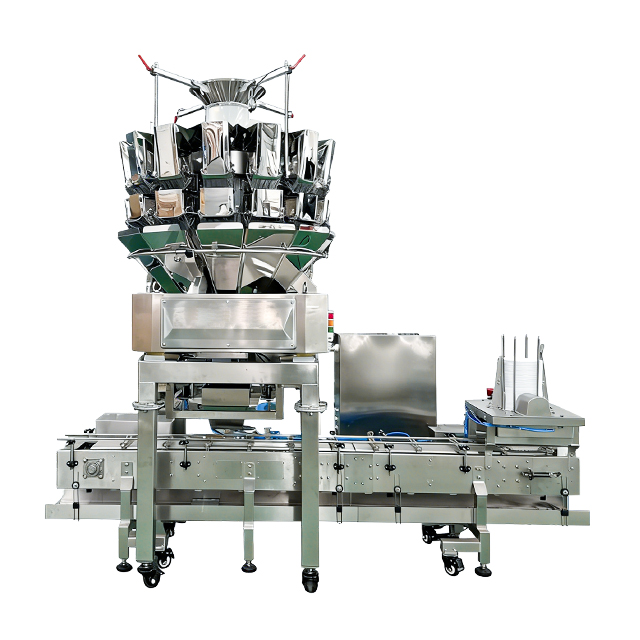
La alimentación manual con bandejas crea cuellos de botella operativos inmediatos en las líneas de envasado de alta velocidad. Los operadores luchan por mantener el ritmo con los llenadores aguas abajo, lo que genera espaciamientos de paso inconsistentes y frecuentes atascos en las líneas. Las ineficiencias upstream se agravan rápidamente y se traducen directamente en tiempo de inactividad downstream y pérdida de rendimiento de producción. Lograr un espaciado de paso constante sigue siendo un desafío principal para los gerentes de planta. Debe evitar la doble alimentación al manipular diversos recipientes encajados, como bandejas, bivalvas y tarrinas. Escalar el rendimiento de la producción requiere gestionar los insumos de mano de obra variables y eliminar los puntos de intervención manual. Un automatizado Tray Denester actúa como puente que conecta los suministros de embalaje a granel con las líneas de producción de movimiento continuo. Esta evaluación técnica explora cómo estos sistemas operan, se integran y escalan para resolver los cuellos de botella en la alimentación.
Conclusiones clave
Precisión mecánica: Los desapiladores de bandejas utilizan una combinación de preparación de cargadores, mecanismos de separación (de vacío o mecánicos) y sincronización precisa para dispensar bandejas individuales, tinas o bivalvas sobre transportadores en movimiento.
Compensaciones del sistema de accionamiento: La selección entre sistemas de levas neumáticos, servoaccionados y mecánicos dicta la velocidad de la máquina, los requisitos de mantenimiento y la escalabilidad a largo plazo.
La integración es fundamental: un sistema de alimentación de bandejas exitoso debe comunicarse sin problemas con los PLC existentes para sincronizarse con las llenadoras, selladoras y controladoras de peso posteriores para maximizar la eficacia general del equipo (OEE).
Mitigación de riesgos: la evaluación inicial de la compatibilidad de los materiales (p. ej., estática en plásticos, orejetas encajables) y los requisitos de cambio previene las fallas de implementación más comunes.
La mecánica principal: cómo funciona un dispensador automático de bandejas
Carga y puesta en escena de revistas
La tolva o cargador sirve como área de preparación principal para contenedores apilados y anidados. Los operadores cargan pilas de bandejas a granel en este cargador, que guía la pila hacia el mecanismo de separación. El diseño del cargador afecta directamente la ergonomía del operador y el tiempo de actividad de la máquina. Las alturas de carga deben alinearse con el alcance estándar del operador para evitar la fatiga durante los turnos continuos. Los cargadores de alta capacidad reducen la frecuencia de intervención del operador, lo que permite al personal gestionar múltiples tareas de línea simultáneamente.
Los sensores de bajo nivel actúan como salvaguardas esenciales. Estos sensores fotoeléctricos o capacitivos monitorean la altura de la pila y activan alarmas visuales o audibles antes de que el cargador se agote por completo. Las capacidades de alimentación continua permiten a los operadores empalmar pilas nuevas en la pila existente sin detener la máquina. Esta puesta en escena garantiza que el mecanismo de separación nunca se seque, manteniendo un flujo constante de contenedores hacia el llenador. Los cargadores motorizados extendidos pueden contener hasta 20 minutos de inventario de bandejas, utilizando una cinta de preparación horizontal que hace avanzar automáticamente nuevas pilas hacia el conducto de caída vertical según sea necesario.
El mecanismo de separación (la acción de "desanidado")
Separar contenedores estrechamente encajados requiere superar fuerzas físicas. Las bandejas anidadas crean cerraduras de vacío y fricción mecánica entre sus paredes laterales. La acción de desapilado debe romper estas fuerzas sin dañar el contenedor. La separación asistida por vacío utiliza ventosas ubicadas estratégicamente. Estas copas se extienden, agarran el panel inferior de la bandeja más baja y tiran de él hacia abajo. Este método funciona excepcionalmente bien para bandejas de fondo plano y superficies lisas. La secuencia de vacío implica un ciclo preciso: extender los cilindros, aplicar vacío, detenerse durante una fracción de segundo para establecer el agarre, retraerse para romper el nido y liberar el vacío para dejar caer la bandeja.
La separación mecánica se basa en herramientas físicas en lugar de presión de vacío. Los dedos de recogida, los tornillos giratorios o las ruedas de extracción se enganchan en el borde o pestaña de la bandeja inferior. Los tornillos giratorios se encajan entre las pestañas de las dos bandejas inferiores, despegando activamente la bandeja más baja de la pila. La elección entre separación al vacío y mecánica depende completamente de las propiedades del material y la geometría de la bandeja.
Los plásticos delicados y de paredes delgadas se benefician de un manejo suave al vacío para evitar la deformación de las bridas.
Las bandejas rígidas de papel de aluminio resisten la acción agresiva de las ruedas decapadas mecánicas.
Las tinas profundas a menudo requieren dedos mecánicos para superar la alta fricción de las paredes laterales extendidas.
Las bandejas de pulpa moldeadas generan polvo que obstruye las líneas de vacío, lo que hace que la separación mecánica sea la opción estándar.
Las bandejas de espuma requieren ventosas de gran diámetro para distribuir la fuerza de tracción y evitar grietas.
Dispensación y Orientación
Una vez separada, la bandeja debe pasar del almacén a la línea de embalaje en movimiento. La trayectoria de caída dicta cómo cae la bandeja en el aire. Las caídas por gravedad funcionan para bandejas poco profundas que operan a velocidades más bajas. Las aplicaciones de alta velocidad requieren una colocación activa, donde los brazos de vacío guían la bandeja hasta la cinta transportadora, manteniendo un control positivo hasta que la bandeja se asienta completamente entre los tramos del transportador.
Las compuertas de sincronización sujetan físicamente la bandeja separada durante una fracción de segundo y la liberan solo cuando el tramo del transportador está exactamente en la posición correcta. Los transportadores de paletas utilizan orejetas físicas para capturar la bandeja y mantener su posición. La bandeja debe aterrizar exactamente en la orientación adecuada. Las bandejas desalineadas provocan graves atascos cuando llegan a las estaciones de llenado o cabezales de sellado. Los rieles guía y los canales de embudo ayudan a canalizar la bandeja de goteo hasta su posición final. Las transferencias con cintas laterales también pueden atrapar la bandeja que cae y acelerarla para que coincida con la velocidad del transportador principal antes de soltarla.
Tecnologías de accionamiento: evaluación de los mecanismos del sistema de alimentación por bandeja
Desapiladores Neumáticos
Los sistemas neumáticos dependen de cilindros de aire comprimido para impulsar los movimientos de separación y dispensación. Estos sistemas ofrecen un gasto de capital inicial más bajo y presentan una huella mecánica más simple. Los equipos de mantenimiento generalmente encuentran que los cilindros neumáticos son fáciles de entender y reemplazar. Puede reconstruir un cilindro de aire estándar en un banco de trabajo en menos de veinte minutos. Sin embargo, la dependencia del aire de la planta introduce compensaciones específicas. Las velocidades operativas máximas siguen siendo más bajas en comparación con las alternativas impulsadas por motor debido a los límites físicos del escape de aire y los tiempos de carrera del cilindro.
Los costos de servicios públicos a largo plazo son más altos porque la generación de aire comprimido consume una cantidad significativa de energía eléctrica. La sincronización neumática depende en gran medida de una presión de aire constante. Si la presión del aire de la planta fluctúa durante las horas pico de producción, los tiempos de actuación de los cilindros varían. Esta variación provoca caídas de bandeja inconsistentes y posibles atascos posteriores. Las unidades de preparación de aire, incluidos filtros, reguladores y lubricadores (FRL), requieren una inspección diaria para evitar que la humedad destruya los sellos internos del cilindro.
Desmenuzadoras servoaccionadas
Los servomotores programables impulsan los equipos de desapilado más avanzados. Un servoaccionado desapilador de bandejas automático ofrece precisión de alta velocidad y capacidad de ajuste infinita. Los servos permiten a los ingenieros programar perfiles de movimiento exactos, controlando la aceleración, la velocidad y la desaceleración durante todo el recorrido. Este perfil de movimiento suave evita acciones agresivas de chasquido que podrían agrietar plásticos quebradizos o deformar láminas. Puede ajustar la longitud de la carrera digitalmente sin tocar una llave.
Si bien el costo inicial es mayor, los servosistemas brindan la mejor escalabilidad para líneas de alto rendimiento. Requieren conocimientos técnicos avanzados para solucionar fallos del variador o modificar perfiles de movimiento a través de la interfaz hombre-máquina (HMI). A pesar de la complejidad técnica, los servosistemas eliminan las inconsistencias asociadas con el aire comprimido, asegurando un rendimiento repetible a velocidades superiores a 150 ciclos por minuto. La retroalimentación de circuito cerrado de un servomotor garantiza que las herramientas alcancen la posición exacta de destino en cada ciclo.
Sistemas mecánicos/impulsados por levas
Los sistemas mecánicos utilizan un eje de transmisión central conectado a levas físicas. A medida que el eje gira, las levas dictan la sincronización y la carrera exactas de los mecanismos de recogida. Estos sistemas son extremadamente duraderos y altamente repetibles. Destacan en entornos hostiles donde los sensores electrónicos o las válvulas neumáticas pueden fallar debido a productos químicos de lavado o contaminación por partículas. Un sistema de levas bien lubricado puede funcionar durante décadas con un reemplazo mínimo de componentes.
La principal compensación implica flexibilidad. Las levas mecánicas proporcionan perfiles de movimiento fijos. Cambiar la longitud de la carrera o la sincronización requiere cambiar físicamente las levas o ajustar los enlaces mecánicos. Esto hace que los cambios a nuevos tamaños de bandeja requieran más tiempo y sean mecánicamente más complejos en comparación con la simple selección de una nueva receta en una servo HMI. Los gerentes de planta deben sopesar la extrema confiabilidad de las levas con la mano de obra requerida para los frecuentes cambios de producto.
Tecnología de accionamiento
Mecanismo primario
Ventajas clave
Principales limitaciones
Mejor entorno de aplicaciones
Neumático
Cilindros de aire comprimido
Menor coste inicial, mantenimiento sencillo
Velocidades más lentas, sensibles a las caídas de presión del aire.
Líneas de baja velocidad, tiradas monoproducto
Impulsado por servo
Motores eléctricos programables.
Alta velocidad, ajuste infinito, movimiento suave
Mayor costo inicial, requiere solución de problemas avanzada
Líneas de alta velocidad, cambios frecuentes
Mecánico/leva
Eje central y levas físicas.
Durabilidad extrema, altamente repetible
Perfiles de movimiento fijos, cambios físicos complejos
Áreas de lavado difíciles, líneas de productos dedicadas
Integración de línea: conexión del desapilador a la línea de envasado
Protocolo de enlace PLC y comunicación ascendente/descendente
Una máquina aislada aporta poco valor. El desapilador debe comunicarse directamente con el resto de la línea de envasado mediante sensores y controladores lógicos programables (PLC). Este apretón de manos garantiza que todas las máquinas funcionen al unísono. Sensores fotoeléctricos montados en el transportador posterior detectan la presencia o ausencia de bandejas. Si el transportador retrocede, el PLC le indica al desapilador que se detenga, evitando una acumulación. Los protocolos industriales estándar como EtherNet/IP o PROFINET se encargan de este intercambio de datos.
La lógica de integración protege el rendimiento del producto. La lógica "Sin bandeja, sin llenado" garantiza que la máquina llenadora solo dispense producto cuando haya una bandeja correctamente asentada. Por el contrario, la lógica "sin producto, sin bandeja" impide que el desapilador deje caer bandejas vacías si la alimentación de producto aguas arriba se seca. Esta comunicación bidireccional evita desordenes masivos en la estación de servicio y reduce el desperdicio de materiales de embalaje. El PLC monitorea los códigos de falla del desapilador y los muestra en la línea principal HMI para una respuesta rápida del operador.
Sincronización del transportador y espaciado de paso
El paso se refiere a la distancia exacta entre el borde anterior de una bandeja y el borde anterior de la siguiente bandeja en el transportador. Mantener un espaciado de paso constante no es negociable para las operaciones automatizadas de llenado y sellado. El desapilador debe dejar caer la bandeja exactamente entre los tramos del transportador o sobre marcas específicas de la cinta. Incluso una desviación de un cuarto de pulgada puede hacer que la película selladora no llegue a la brida de la bandeja aguas abajo.
La retroalimentación del codificador facilita esta sincronización. Un codificador montado en el eje impulsor del transportador receptor envía datos de velocidad en tiempo real al PLC del desapilador. Si el transportador se acelera, el desapilador aumenta automáticamente su velocidad de ciclo para igualarla. Este engranaje electrónico garantiza que el sistema de alimentación de bandejas deje caer las bandejas con precisión incluso durante las fases de aceleración o desaceleración, eliminando errores de sincronización durante las transiciones de velocidad. El sistema calcula continuamente la posición del transportador en milisegundos.
Huella física y realidades crecientes
La integración de nuevos equipos requiere evaluar el espacio disponible. El montaje en voladizo permite que el desapilador se asiente directamente sobre un transportador existente. El marco se atornilla al costado del transportador, suspendiendo el cargador y el mecanismo de separación sobre la cinta. Este enfoque ahorra un valioso espacio en el piso, pero requiere un marco transportador robusto para soportar el peso adicional. Debe asegurarse de que el marco del transportador no se doble bajo la carga dinámica del ciclo del desapilador.
Las unidades independientes cuentan con su propio marco y, a menudo, incluyen un transportador de preparación integrado. El transportador de preparación acepta las bandejas caídas y las transfiere a la línea principal. Las unidades independientes consumen más espacio pero ofrecen un acceso más fácil para el mantenimiento y la carga de cargadores. Aíslan las vibraciones de la máquina, evitando que los movimientos del desapilador afecten a las controladoras de peso o llenadoras sensibles aguas abajo. Las patas niveladoras y las ruedas de alta resistencia permiten a los equipos de mantenimiento sacar unidades independientes de la línea para una limpieza profunda.
Criterios de evaluación técnica para las adquisiciones
Requisitos de rendimiento versus capacidad de la máquina
La selección de la máquina adecuada comienza con el cálculo de los ciclos por minuto (CPM) requeridos. Determine la producción máxima de su máquina llenadora y haga coincidir la capacidad del desapilador con ese número. Considere siempre un margen del 15 al 20 % para futuros aumentos de capacidad. Hacer funcionar una máquina al 100 % de su velocidad máxima nominal acelera el desgaste de las piezas móviles y aumenta la probabilidad de que se produzcan atascos. Una máquina con capacidad para 120 CPM funcionará de manera mucho más confiable a 100 CPM que una máquina con capacidad para exactamente 100 CPM. Calcule también sus tasas de aumento repentino. Si su llenador aumenta ocasionalmente para eliminar un atraso, el desapilador debe igualar esa velocidad de aumento sin fallar.
Versatilidad de contenedores y compatibilidad de materiales
Las líneas de envasado rara vez procesan un solo producto para siempre. Analice cómo se comportan diferentes materiales bajo tensión de desapilado. Los plásticos PET y PP tienden a retener cargas estáticas, lo que hace que se adhieran entre sí. El papel de aluminio se dobla fácilmente si los dedos mecánicos aplican demasiada presión. Las bandejas de espuma se rompen si las ventosas tiran demasiado agresivamente. La pulpa moldeada varía en espesor, lo que requiere mecanismos de separación indulgentes. Las bandejas de CPET utilizadas para platos preparados al horno tienen perfiles de rigidez diferentes a los de las bandejas de APET utilizadas para productos fríos.
No se puede subestimar la necesidad de quitar las orejetas. Estos pequeños espaciadores antiatascos están integrados en el diseño físico de la bandeja. Evitan que las bandejas anidadas se alojen demasiado profundamente y creen un sello de vacío irrompible. Si sus bandejas carecen de orejetas de desapilado, incluso la máquina más avanzada tendrá dificultades para separarlas de manera confiable. Verifique siempre el diseño de las orejetas antes de finalizar la adquisición de la bandeja. Pruebe sus bandejas específicas bajo compresión para ver si las orejetas mantienen su forma o colapsan.
Velocidad de cambio y herramientas
El tiempo de inactividad operativa durante los cambios de producto destruye la eficiencia de la línea. Evalúe los pasos físicos necesarios para pasar de una bandeja pequeña tipo almeja a una bandeja grande de tamaño familiar. Los sistemas heredados requieren que los operadores utilicen llaves para ajustar las guías del cargador e intercambiar los colectores de vacío. Este proceso tarda entre 20 y 30 minutos e introduce errores humanos si las guías no están perfectamente alineadas. Un riel guía desalineado hará que la bandeja caiga en ángulo, lo que provocará atascos inmediatos.
Los sistemas modernos utilizan piezas de cambio rápido y sin herramientas. Los operadores intercambian cargadores codificados por colores y cabezales de separación en menos de cinco minutos mediante pasadores de desconexión rápida. Los ajustes de HMI basados en recetas reposicionan automáticamente las guías servocontroladas y actualizan los parámetros de sincronización. Priorice los diseños sin herramientas para minimizar las microparadas y mantener la línea en funcionamiento. Los tableros de sombra montados al lado de la máquina ayudan a los operadores a realizar un seguimiento de las piezas cambiadas y verificar que estén instaladas las herramientas correctas para la receta actual.
Clasificaciones de lavado y cumplimiento de la seguridad alimentaria
Los entornos de envasado de alimentos exigen un estricto cumplimiento de las normas sanitarias. Evalúe los requisitos ambientales de sus instalaciones. Las líneas de carne, aves y lácteos requieren clasificaciones IP65 o IP69K, lo que garantiza que los gabinetes eléctricos resistan lavados a alta presión y alta temperatura. El equipo debe cumplir con las regulaciones de la FDA y FSMA con respecto a las superficies en contacto con alimentos. Los motores y cajas de cambios deben contar con lubricantes de calidad alimentaria y recubrimientos epoxi para evitar la descamación.
La construcción en acero inoxidable es obligatoria. Busque principios de diseño sanitario. Las superficies inclinadas evitan que el agua se estanque. Los separadores separan las cajas eléctricas del marco principal, eliminando puntos ocultos de captura de bacterias. Las soldaduras deben ser continuas y lisas. Evite máquinas con roscas expuestas o tubos huecos que puedan albergar patógenos. El tendido de cables debe utilizar cestas de alambre abiertas en lugar de conductos cerrados para permitir una inspección y limpieza exhaustivas.
Impacto en la eficacia general del equipo (OEE)
Un sistema de alimentación confiable contribuye directamente a la eficiencia general de la línea. La alimentación manual introduce velocidades variables y microparadas frecuentes cuando los operadores dejan caer pilas o pierden un vuelo. La automatización de este proceso elimina estas microparadas. El espaciado constante del paso evita atascos en el sellador. Al reducir la dependencia de la mano de obra variable, la línea logra un funcionamiento estable, lo que aumenta significativamente las métricas de OEE. Puede reasignar la mano de obra utilizada anteriormente para la alimentación manual a tareas de mayor valor, como inspección de calidad o preparación de materiales.
Riesgos de implementación y estrategias de mitigación
El problema de la "doble alimentación"
El modo de falla más común es la doble alimentación. La electricidad estática o bloqueos de vacío severos hacen que dos bandejas se peguen y caigan sobre el transportador simultáneamente. Cuando estas dobles bandejas llegan a la estación de llenado, el producto se derrama por los laterales. Cuando llegan a la selladora, el cabezal sellador aplasta la bandeja superior, provocando un atasco y dañando el utillaje. Quitar una bandeja aplastada de un cabezal de sellado caliente lleva mucho tiempo y supone un riesgo de quemaduras para los operadores.
Mitigar este riesgo atacando las causas fundamentales. Implemente eliminadores de estática, como barras ionizantes activas, cerca del cargador para neutralizar las cargas estáticas en las bandejas de plástico. Especifique materiales de embalaje con orejetas pronunciadas para garantizar la separación física. Utilice mecanismos de separación de dos etapas en los que la máquina primero tira ligeramente la bandeja inferior hacia abajo, hace una pausa para romper el vacío y luego completa la caída. Instale un sensor de visión inmediatamente después de la zona de caída para detectar bandejas dobles y activar un mecanismo de rechazo automático antes de que lleguen al llenador.
Dependencia del aire comprimido
Los componentes neumáticos fallan cuando se les suministra aire de mala calidad. La humedad en las líneas de aire de la planta provoca corrosión interna del cilindro. Las caídas de presión durante el uso máximo de la planta hacen que los cilindros se detengan a mitad de su carrera, lo que provoca atascos y errores de sincronización. Depender únicamente del compresor principal de la planta introduce un riesgo operativo significativo. Una sola línea aérea rota al otro lado de la planta puede cerrar su línea de envasado.
Instale filtros de aire dedicados y secadores desecantes directamente en la caída de la máquina. Esto garantiza que el desapilador reciba aire limpio y seco. Instale un tanque de reserva de aire local para amortiguar las caídas repentinas de presión. Monitoree la presión del aire entrante con un interruptor digital conectado al PLC, activando una alarma si la presión cae por debajo del umbral requerido. Si el aire de la planta sigue siendo notoriamente poco confiable, omita por completo la neumática y especifique un servosistema totalmente eléctrico para garantizar un rendimiento mecánico constante.
Adopción y mantenimiento del operador
La maquinaria compleja falla si los operadores se niegan a utilizarla correctamente. Las piezas de desgaste de difícil acceso provocan un retraso en el mantenimiento. Las HMI complicadas confunden a los operadores durante la recuperación de fallas, convirtiendo un reinicio de 30 segundos en un evento de tiempo de inactividad de 10 minutos. Una mala adopción anula la inversión de capital. Si los operadores encuentran que la máquina es demasiado difícil de cargar, la ignorarán y volverán a la alimentación manual.
Priorice los controles intuitivos con indicadores visuales de fallas. Asegúrese de que las piezas de desgaste, como las ventosas y los dedos para picar, sean fácilmente accesibles sin quitar las protecciones pesadas. Requerir capacitación integral de OEM durante las pruebas de aceptación del sitio (SAT). Los operadores deben practicar la eliminación de atascos, la ejecución de cambios y la limpieza de la máquina antes de que entre en producción activa. Desarrolle documentos de lecciones de un solo punto (SPL) y móntelos directamente en el marco de la máquina para una referencia rápida durante la resolución de problemas.
Conclusión
Envíe muestras físicas de sus bandejas, tinas y clamshells a los OEM para realizar pruebas en fábrica y verificar la compatibilidad del material y el diseño de las orejetas.
Solicite una auditoría de integración de línea para trazar el protocolo de enlace del PLC, la ubicación del codificador y los requisitos de montaje físico.
Calcule su retorno de la inversión en función de la reasignación de mano de obra y la eliminación del tiempo de inactividad relacionado con atascos en la llenadora y selladora.
Estandarice las especificaciones de adquisición de sus bandejas para garantizar que todos los materiales de embalaje futuros incluyan orejetas de desapilado adecuadas.
Preguntas frecuentes
P: ¿Qué es un desapilador de bandejas?
R: Es una máquina automatizada que separa contenedores apilados y anidados (incluidas bandejas planas, bivalvas, vasos y tarrinas) y los introduce individualmente en una línea transportadora de envasado con sincronización y orientación precisas.
P: ¿A qué velocidad puede funcionar un desapilador automático de bandejas?
R: Las velocidades operativas suelen oscilar entre 40 y más de 200 contenedores por minuto. La velocidad exacta depende en gran medida del mecanismo de accionamiento, el material del recipiente y la forma física de la bandeja.
P: ¿Puede un sistema de alimentación de bandejas manejar múltiples tamaños de bandejas?
R: Sí, la mayoría de los sistemas se adaptan a varios tamaños. Sin embargo, requieren piezas de cambio específicas, herramientas personalizadas o cargadores ajustables para manejar diferentes dimensiones y tipos de contenedores con precisión.
P: ¿Qué son las orejetas de desapilado y por qué son importantes?
R: Las orejetas de desapilado son pequeñas protuberancias moldeadas en las esquinas o paredes laterales de las bandejas. Evitan que las bandejas apiladas se bloqueen, lo cual es obligatorio para una separación automatizada confiable.
P: ¿Cómo se sincroniza un desapilador con una máquina llenadora?
R: La máquina utiliza sensores fotoeléctricos, retroalimentación del codificador del transportador y comunicación PLC para hacer coincidir perfectamente las velocidades y el tiempo de caída de la bandeja con el ciclo del llenado.
P: ¿Cuál es la diferencia entre un desapilador neumático y uno servo?
R: Las máquinas neumáticas utilizan cilindros de aire, lo que ofrece una solución rentable pero más lenta. Las servomáquinas utilizan motores eléctricos programables para un control de movimiento de alta velocidad, infinitamente ajustable y altamente preciso.
El embolsado de malla automatizado extiende la vida útil de los productos al proporcionar un flujo de aire vital. Actualizar su línea reduce drásticamente los costos de mano de obra, evita el desperdicio de productos y maximiza la producción diaria.
Las llenadoras de polvo controladas por polvo utilizan extracción por vacío y sinfines servoaccionados para envasar materiales finos. Estos sistemas automatizados evitan el desperdicio, garantizan la seguridad y maximizan el retorno de la inversión.
Las máquinas envasadoras horizontales utilizan el movimiento lateral para envasar de forma segura sólidos, polvos y líquidos. Estos sistemas garantizan sellos a prueba de fugas, reducen los costos de mano de obra y maximizan su retorno de la inversión.
Es una empresa de alta tecnología que se especializa en I+D, diseño y fabricación independiente de equipos de embalaje, transporte, detección de peso, pesaje y llenado.