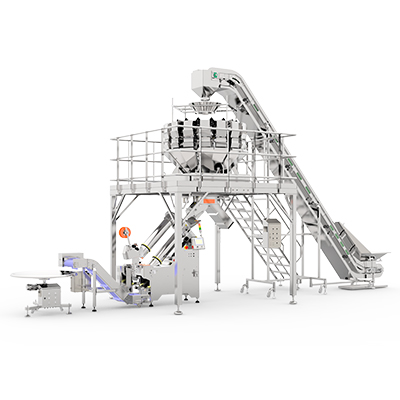
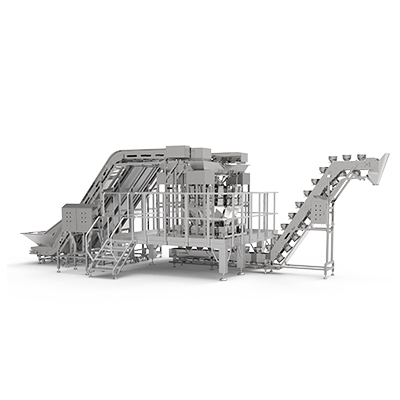
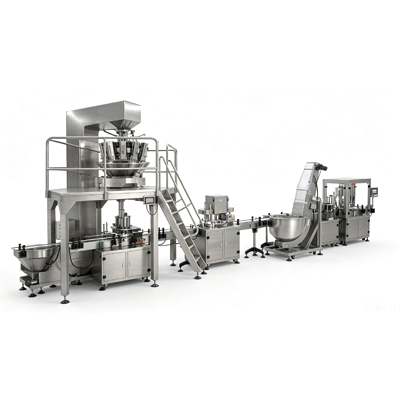
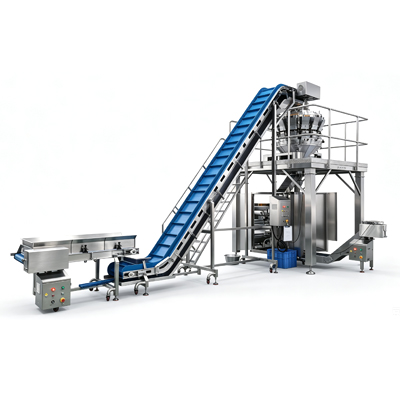
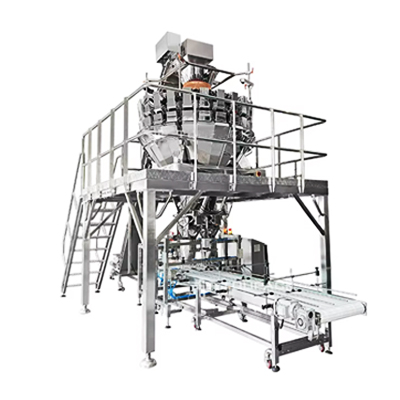
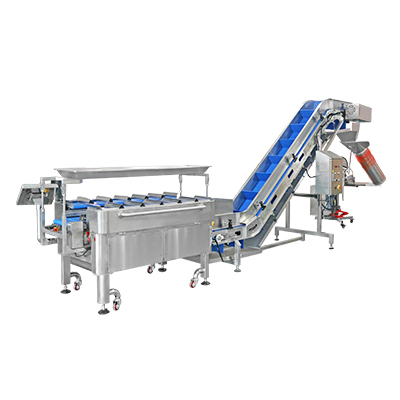
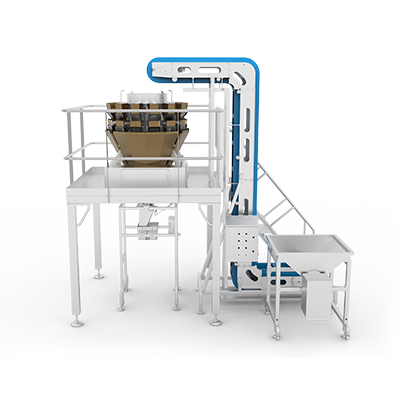
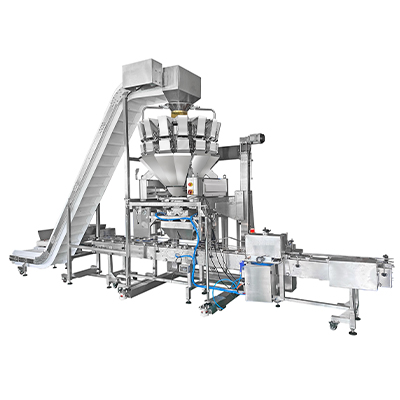
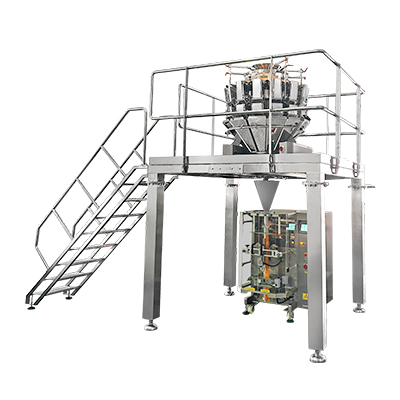
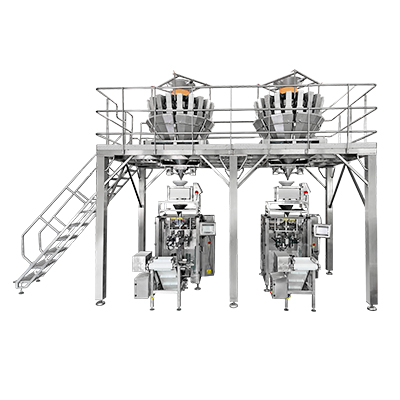
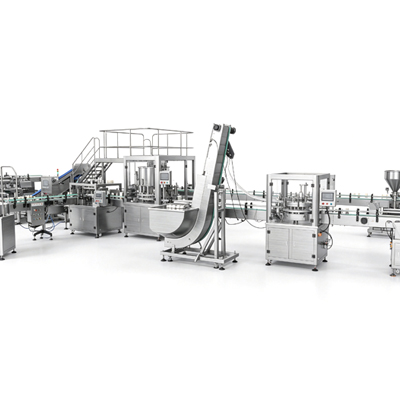
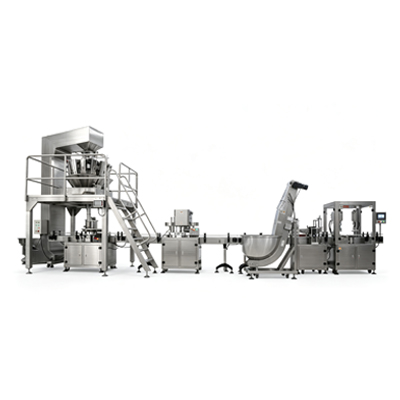
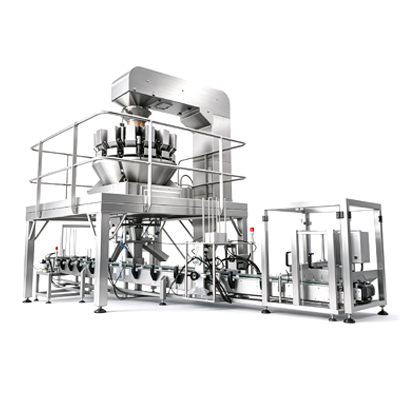
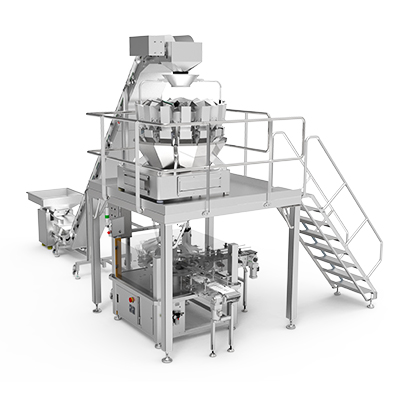
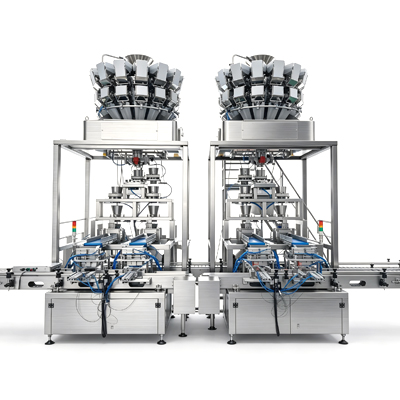
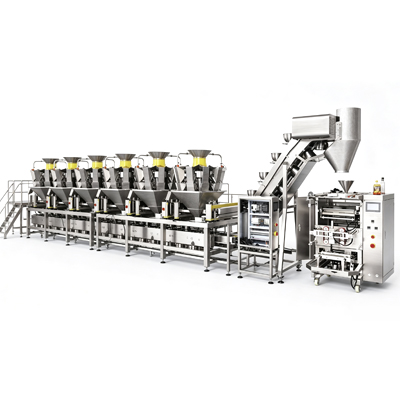
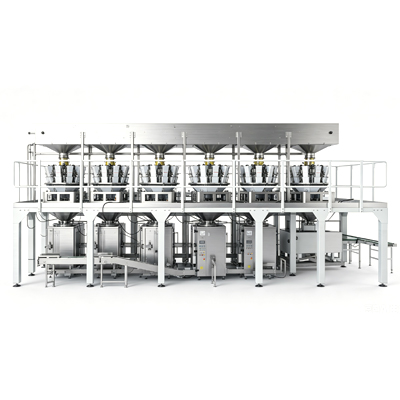
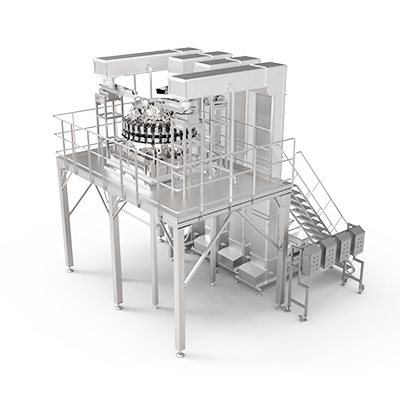
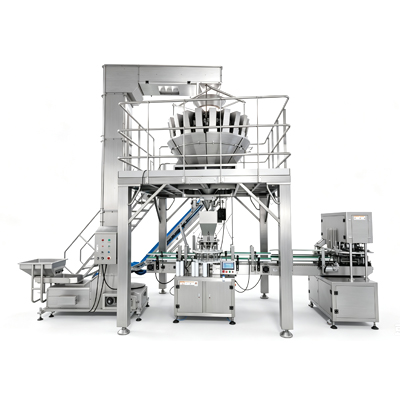
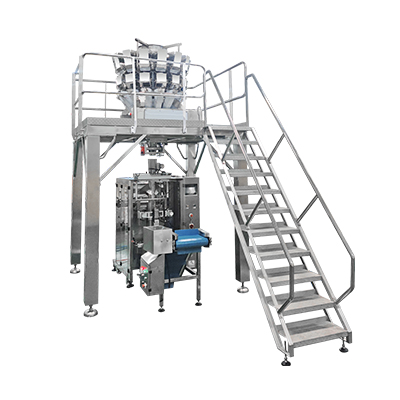
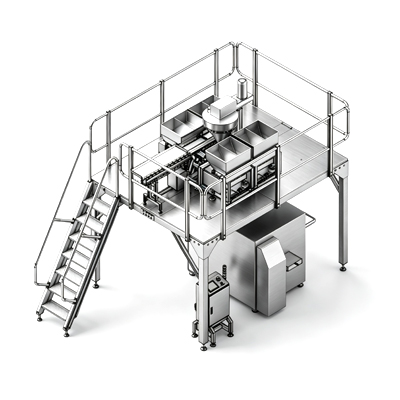
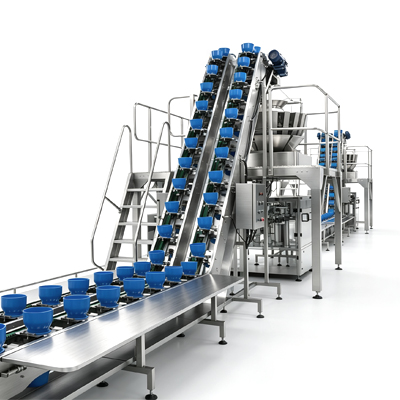
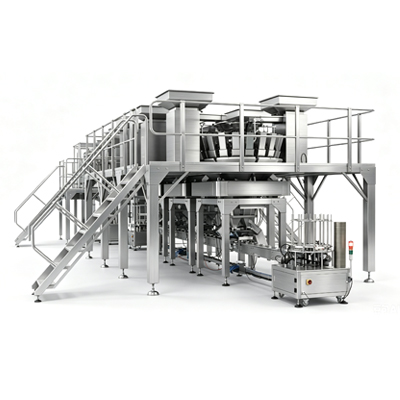
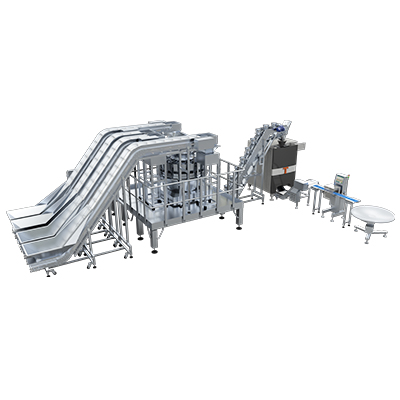
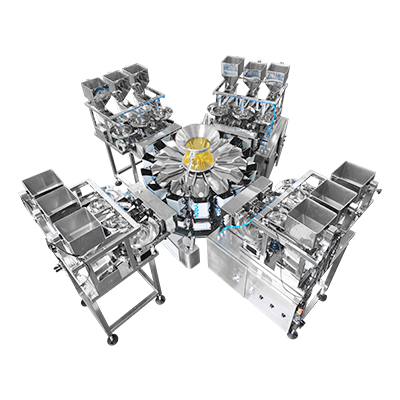
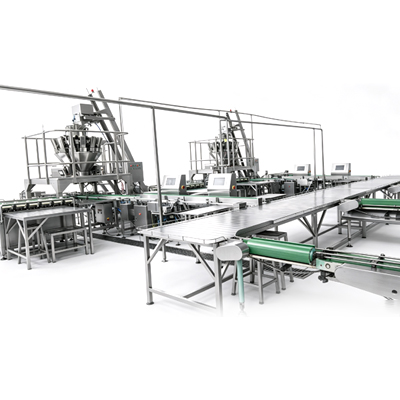
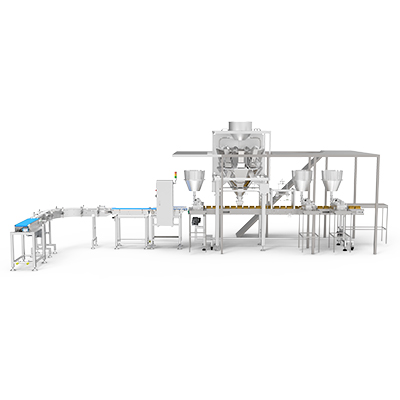
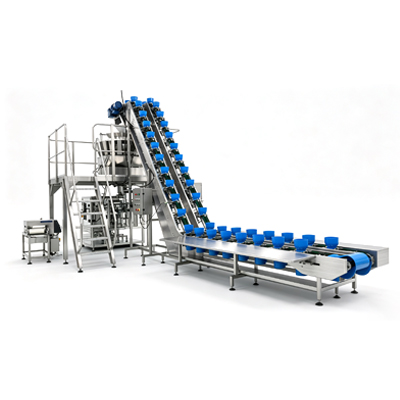
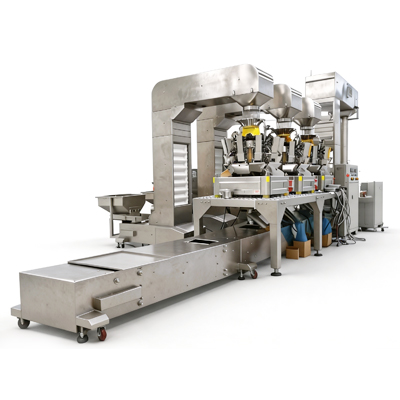
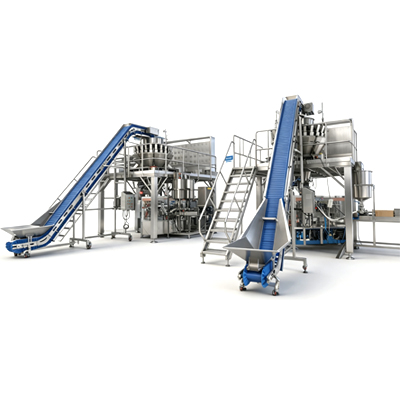
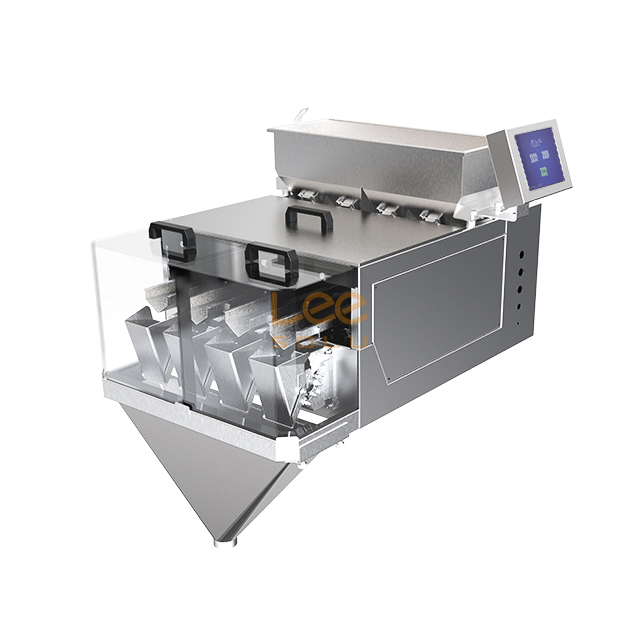
En el manejo y embalaje de materiales a granel, el margen entre el rendimiento rentable y la pérdida costosa de productos viene dictado por la precisión del pesaje. Las instalaciones que manejan diferentes densidades aparentes luchan por equilibrar la precisión del peso objetivo con las velocidades de producción requeridas. El sobrellenado erosiona rápidamente los márgenes en la línea de envasado. El llenado insuficiente provoca infracciones de cumplimiento, retrabajos y fallas en el control de calidad. Necesita un equipo que alcance el peso objetivo exacto en cada ciclo. Seleccionar el sistema de dosificación y pesaje correcto requiere un conocimiento estricto de la mecánica gravimétrica. Esta guía desglosa la secuencia operativa de una pesadora lineal, las configuraciones específicas del material y los criterios técnicos necesarios para evaluar su viabilidad para su línea de producción. Cubrimos las realidades mecánicas del movimiento del producto desde la tolva a granel hasta el conducto de descarga. Aprenderá cómo configurar bandejas para características de flujo específicas y mitigar la interferencia ambiental en la fábrica.
Precisión gravimétrica: Las pesadoras lineales utilizan un proceso de alimentación vibratoria de dos etapas (grueso y fino) combinado con celdas de carga con galgas extensométricas para lograr pesos objetivo precisos antes de la descarga.
Dependencia del material: la configuración del sistema debe modificarse en gran medida según el comportamiento del material; una pesadora lineal de gránulos se basa en platos vibratorios estándar, mientras que las aplicaciones de polvo requieren recintos para el polvo y ayudas de flujo especializadas para evitar la formación de puentes.
Compensaciones arquitectónicas: si bien son muy económicas e ideales para productos frágiles, de forma irregular o uniformes, las básculas de línea recta generalmente ofrecen velocidades de rendimiento más bajas en comparación con las básculas circulares de cabezales múltiples (combinadas).
Riesgos de integración: La medición precisa es altamente susceptible a factores ambientales; Una implementación exitosa requiere mitigar las vibraciones externas de la planta, gestionar el flujo de aire y garantizar protocolos de calibración estrictos.
La mecánica central: cómo funciona una pesadora lineal
Para evaluar la confiabilidad del equipo, los equipos de ingeniería primero deben comprender la mecánica secuencial. Necesita saber exactamente cómo se aísla, mide y verifica el material a granel. Una pesadora lineal se basa en componentes sincronizados para lograr los pesos objetivo. Cada fase del ciclo impacta directamente en la precisión final del paquete. Observaremos el camino exacto que sigue el material desde el momento en que ingresa al sistema hasta que cae en el receptáculo de embalaje.
Alimentación a granel y distribución de productos
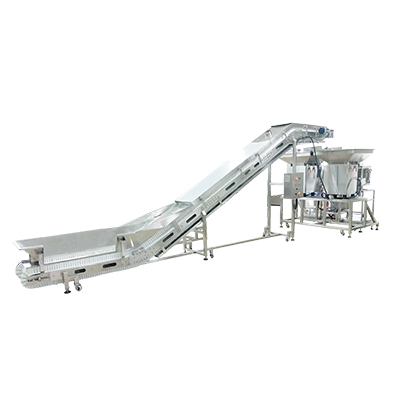
El material ingresa al sistema a través de la tolva superior. Es obligatorio mantener una carga de cabeza constante dentro de esta tolva. El volumen errático de material provoca una presión inconsistente en los mecanismos de alimentación inferiores. Esta variación de presión conduce a caudales impredecibles a través de las bandejas vibratorias. Los operadores suelen instalar sensores de nivel dentro de la tolva a granel. Estos sensores activan los transportadores ascendentes para rellenar la tolva automáticamente, manteniendo la carga del cabezal dentro de una ventana de tolerancia ajustada.
El material pasa de la tolva a granel a los platos del alimentador vibratorio. Estas bandejas utilizan motores electromagnéticos para hacer avanzar el producto. El sistema emplea un enfoque de alimentación de dos etapas para equilibrar la velocidad y la precisión.
Alimentación gruesa (a granel): Los platos vibratorios funcionan a gran amplitud. Mueven rápidamente la mayor parte del peso objetivo al recipiente de pesaje. Esta fase normalmente maneja del 80 al 90 por ciento de la masa total requerida. La velocidad es el objetivo principal aquí. Las bobinas electromagnéticas pulsan fuertemente, lanzando el producto hacia adelante en un flujo continuo.
Alimentación fina (regate): la amplitud de la vibración cae significativamente a medida que el peso se acerca al objetivo. Los recipientes disminuyen la velocidad para dejar caer gránulos individuales o pequeños volúmenes de polvo. Esto evita que se sobrepase el peso objetivo. La precisión dicta esta fase final. El sistema de control monitorea la salida de la celda de carga y corta la energía al accionamiento vibratorio en el milisegundo que se alcanza el objetivo.
Tolvas de pesaje, integración de células de carga y dosificación de aumento de peso
Las básculas de línea recta funcionan según el principio gravimétrico de ganancia de peso. Miden la acumulación de masa directamente dentro del cubo de pesaje. Esto contrasta con los sistemas de pérdida de peso que miden el material que sale de un alimentador continuo.
Las células de carga extensométricas forman la base de esta medición. Estos sensores convierten la fuerza mecánica del material en una señal eléctrica. A medida que el material llena la tolva, el cuerpo metálico de la celda de carga se deforma ligeramente. Esta deformación cambia la resistencia eléctrica dentro del circuito interno del puente de Wheatstone. El cambio de resistencia altera el voltaje de salida, que se correlaciona directamente con la masa del producto.
El PLC envía un voltaje de excitación a la celda de carga. A medida que el extensímetro se deforma, devuelve una señal de milivoltios proporcional al peso. Aquí son obligatorios cables blindados para evitar que las interferencias electromagnéticas de los motores cercanos corrompan esta señal de bajo voltaje. La celda de carga transmite continuamente estos datos de peso al sistema de control. Esta medición en tiempo real es muy crítica durante la fase de alimentación de regate. El sistema debe saber exactamente cuándo cortar la alimentación vibratoria. Las celdas de carga de alta calidad brindan retroalimentación de alta resolución, y a menudo miden hasta fracciones de gramo.
El tiempo de estabilización representa un retraso de microsegundos integrado en el ciclo. La celda de carga requiere un breve momento para estabilizarse después de que cae el producto final. La vibración mecánica del producto que cae hace que la señal de la celda de carga rebote. El sistema debe esperar a que esta señal se estabilice. Debe registrar una lectura precisa antes de indicar que se abra la compuerta de descarga. Un tiempo de estabilización insuficiente provoca registros de peso erráticos y pesos de paquetes inconsistentes.
Sistemas de control y verificación del peso objetivo
Un controlador lógico programable integrado gestiona toda la operación. El PLC procesa continuamente los datos de la celda de carga en tiempo real. Compara las señales eléctricas entrantes con pesos objetivo preestablecidos. También monitorea las bandas de tolerancia aceptables definidas por el operador. Si un pesaje queda fuera de los límites superiores o inferiores aceptables, el PLC puede marcar el lote para rechazarlo.
La tara y la calibración automáticas son características no negociables. El PLC debe tener en cuenta la acumulación de material en las paredes de la tolva. El polvo, los aceites y los residuos pegajosos se acumulan durante varios ciclos. El sistema restablece automáticamente el punto cero entre caídas. Esto garantiza que la celda de carga solo mida el producto nuevo que ingresa al cucharón. Sin la tara automática, el residuo acumulado inflaría artificialmente la lectura de peso, lo que provocaría que los paquetes no se llenaran lo suficiente.
Gránulos versus polvos: diferencias en el manejo de materiales
Una báscula estándar no puede procesar todos los materiales a granel por igual. Las propiedades físicas del producto dictan la configuración mecánica. Debe adaptar el equipo para que coincida con las características de flujo de su material específico. Los gránulos y los polvos se comportan de manera totalmente diferente bajo vibración y gravedad.
Configuración de una pesadora lineal de gránulos para formas uniformes e irregulares
Los materiales uniformes y que fluyen libremente, como el arroz, las semillas y los gránulos de plástico, se mueven de forma predecible. Requieren bandejas vibratorias planas estándar. Los ciclos de alimentación gruesa y fina funcionan eficientemente sin complejas ayudas de flujo. Una pesadora lineal de gránulos dedicada maneja estos productos con alta repetibilidad. El ángulo de reposo de estos materiales es bajo, lo que significa que se aplanan fácilmente y fluyen suavemente desde el extremo del recipiente.
Los productos con formas irregulares presentan diferentes desafíos. Los alimentos con trozos, los aditivos plásticos específicos y los agregados grandes a menudo se atascan en vasos volumétricos. Las básculas rectas son especialmente adecuadas para estos artículos. Los platos vibratorios abiertos permiten que las formas irregulares se desenreden y fluyan libremente hacia el cubo de pesaje. No tiene que preocuparse de que el producto quede aplastado en un tornillo sin fin o atascado en una válvula giratoria.
Los tratamientos superficiales evitan que los gránulos pegajosos o húmedos se adhieran al equipo. Los ingenieros utilizan bandejas y tolvas con hoyuelos o texturizados. Esto reduce la superficie de contacto entre el producto y el metal. Menos área de contacto significa menos fricción y adherencia. Para productos altamente cohesivos como gomitas o carnes marinadas, los recubrimientos de teflón proporcionan una capa adicional de deslizamiento.
La velocidad de descarga también es importante para los productos granulares. Las pesadoras de gránulos utilizan canales de descarga más empinados. Esto mantiene el impulso del producto a medida que cae en el receptáculo de embalaje. La descarga rápida evita cuellos de botella y mantiene la línea de producción en movimiento. Si el ángulo del canal es demasiado poco profundo, el producto se arrastrará, extendiendo el tiempo del ciclo y potencialmente provocando que la siguiente caída choque con el borde de salida de la caída anterior.
Adaptación para harinas, polvos y semipolvos
Los polvos, harinas y semipolvos presentan complejos desafíos de fluidez. Se comportan de manera diferente bajo presión y vibración. La aireación hace que los polvos se laven sin control. Cuando el aire queda atrapado entre las partículas de polvo, el material actúa como un líquido y sale de la tolva. Por el contrario, el material de los agujeros de ratas y de los bloques puente fluye completamente dentro de la tolva a granel. El polvo se compacta por su propio peso, formando un arco sólido sobre la abertura de descarga.
El control del polvo es obligatorio para las aplicaciones en polvo. Las partículas en el aire plantean graves riesgos para los componentes mecánicos y el personal de la planta. Debe utilizar cubetas de pesaje y puertos de extracción de polvo cerrados. Las carcasas selladas de las celdas de carga evitan que la entrada de partículas destruya los componentes electrónicos sensibles. La acumulación de polvo en la flexión de la celda de carga altera sus propiedades mecánicas, destruyendo la precisión de la medición.
Los auxiliares de agitación y flujo fuerzan los polvos que no fluyen libremente hacia los recipientes vibratorios. Los agitadores mecánicos rompen los puentes en la tolva a granel. Las cuchillas giratorias mantienen el polvo en movimiento y evitan la compactación. La alimentación asistida por barrena empuja los polvos cohesivos hacia adelante de manera consistente. La vibración por sí sola rara vez es suficiente para los polvos rebeldes. En algunos casos, las almohadillas de fluidización neumáticas inyectan aire a baja presión en la tolva para mantener el polvo aireado y fluyendo.
Característica del material
Configuración de gránulos
Configuración de polvo
Diseño de bandeja
Parte superior abierta, plana o en forma de V
Cacerolas tubulares cerradas o cubiertas
Ayudas de flujo
Superficies con hoyuelos para artículos pegajosos
Agitadores mecánicos, asistentes de barrena.
Control de polvo
Se aceptan tolvas mínimas y abiertas
Puertos de extracción de polvo obligatorios, cubetas selladas
Canal de descarga
Ángulo pronunciado para alta velocidad
Ángulo pronunciado con golpeadores neumáticos para eliminar residuos
Protección de celda de carga
Carcasa estándar IP65
Recintos herméticamente sellados y de presión positiva.
Evaluación de una báscula lineal automática para su línea
Debe comparar básculas lineales con tecnologías de dosificación alternativas. Esto determina el mayor retorno de la inversión para sus parámetros de producción específicos. Una pesadora lineal automática ofrece distintas ventajas, pero también tiene límites operativos. Debe hacer coincidir las capacidades de la máquina con su rendimiento objetivo, requisitos de precisión y características del producto.
Compensaciones entre capacidad de rendimiento y precisión
Las escalas lineales son inherentemente más lentas que las escalas combinadas. Esta limitación de velocidad se debe a la dependencia lineal del ciclo de alimentación gruesa y de goteo. Cada balde de pesaje debe completar su ciclo de llenado antes de descargarse. No se puede pasar por alto el tiempo físico necesario para que la alimentación fina alcance el objetivo exacto. Si acelera demasiado el avance grueso, corre el riesgo de sobrepasar el objetivo antes de que el sistema pueda reaccionar.
Los puntos de referencia de capacidad varían ampliamente según la configuración. Debe evaluar los sistemas clasificados para resultados específicos. Una máquina de un solo carril puede manejar de 10 a 15 gotas por minuto. Un sistema de cuatro carriles puede alcanzar de 40 a 60 gotas por minuto. La capacidad total oscila entre 1 y 1.000 kilogramos por hora. Esto depende en gran medida del número de carriles, la densidad del material y el tamaño del lote objetivo. Al evaluar la capacidad, siempre pregunte al fabricante los tiempos de ciclo basados en su producto específico, no solo en agua o arena que fluye libremente.
Mezcla de componentes múltiples y procesamiento por lotes de recetas
Los sistemas de carriles múltiples destacan en el pesaje de fórmulas. Pueden actuar como mezcladores de polvo o granulados de varios componentes. Puede dedicar carriles individuales a ingredientes completamente diferentes. Esto es muy eficaz para mezclar polvos base con aditivos granulares, como añadir frutos secos a una base de cereal o mezclar diferentes resinas plásticas.
El sistema de control gestiona proporciones exactas para la dosificación por lotes. Dirige a cada carril a pesar un porcentaje específico de la receta total. Luego, todos los carriles descargan simultáneamente en un solo lote. Esto elimina la necesidad de equipos de mezcla secundarios aguas abajo. También garantiza que cada paquete contenga la proporción exacta de ingredientes, lo que evita la sedimentación y la separación que se produce en mezcladores a granel de gran tamaño.
Pesadoras lineales frente a básculas multicabezal (combinadas)
Las diferencias operativas definen la elección entre estos dos sistemas. Un sistema lineal utiliza un método de acumulación en línea recta. Llena un cubo hasta alcanzar el peso objetivo. Una pesadora circular multicabezal utiliza un método de combinación algorítmico. Llena muchos cubos con pesos parciales. Luego, la computadora calcula qué combinación de cubos equivale al peso objetivo y los descarga juntos.
El costo y la complejidad favorecen en gran medida el enfoque lineal. Los sistemas lineales son más económicos de adquirir y más fáciles de mantener. Requieren menos células de carga, menos motores y una programación más sencilla. También son ideales para productos frágiles. Una báscula de línea recta deja caer el producto menos veces que un sistema de cabezales múltiples. El producto pasa del plato al cubo de pesaje y al paquete. Los sistemas multicabezal suelen implicar tolvas de piscina intermedias, lo que aumenta la altura de caída y el riesgo de rotura del producto.
Dosificación volumétrica versus pesaje gravimétrico
Las variaciones de densidad dictan la elección entre medición de volumen y masa. Los llenadores de vasos volumétricos y los sinfines miden un volumen específico de espacio. Suponen que un volumen específico siempre equivale a un peso específico. Las pesadoras gravimétricas miden la masa real mediante células de carga, independientemente del volumen que ocupe el material.
El pesaje gravimétrico es obligatorio cuando la densidad aparente fluctúa. Si un polvo absorbe humedad del aire ambiente, su densidad cambia. Los llenadores de barrena dependen de un número constante de revoluciones para dispensar un volumen determinado. Si la densidad del polvo cae un 10 por ciento, el peso final del paquete cae un 10 por ciento, aunque el sinfín haya girado exactamente el mismo número de veces. Los sistemas gravimétricos ignoran por completo el volumen. Se alimentan hasta que la masa sea la correcta. La celda de carga mide la masa real, asegurando que el peso permanezca constante independientemente de los cambios de densidad. Esto evita costosas pérdidas de producto cuando el producto es denso y evita el llenado insuficiente cuando el producto está aireado.
Característica
Pesadora lineal
Pesadora multicabezal
Llenadora volumétrica
Principio de medición
Gravimétrico (masa)
Gravimétrico (masa)
Volumétrico (Espacial)
Velocidad de rendimiento
Bajo a Medio
De alto a muy alto
Medio a alto
Exactitud
Alto
muy alto
Baja (si la densidad varía)
Tipo de producto ideal
Gránulos, Polvos, Frágiles
Snacks, Hardware, Alta Velocidad
Polvos de densidad constante
Complejidad del mantenimiento
Bajo
Alto
Bajo
Realidades de la implementación y mitigación de riesgos
La implementación de un sistema de pesaje en una fábrica activa descubre desafíos operativos ocultos. La precisión teórica en un laboratorio no siempre se traduce en la línea de producción. Los riesgos operativos amenazan diariamente la precisión de las mediciones. Debe abordar los factores ambientales y los protocolos de mantenimiento para garantizar la confiabilidad a largo plazo.
Interferencia ambiental
Las vibraciones estructurales destruyen la precisión de las células de carga. La maquinaria pesada, las punzonadoras y los montacargas cercanos envían ondas de choque a través del piso de concreto. Estas vibraciones viajan por el bastidor de la máquina hasta la celda de carga. La célula de carga interpreta esta vibración mecánica como peso. Esto provoca ruido en la celda de carga. El PLC interpreta este ruido como lecturas de peso falsas, lo que provoca dosificaciones erráticas y lotes rechazados.
El aislamiento de vibraciones es fundamental. Debe instalar el equipo de pesaje en marcos de montaje independientes. No atornille la báscula al mismo entrepiso que soporta transportadores vibratorios pesados o motores grandes. Utilice almohadillas aislantes resistentes debajo de las patas de la máquina para amortiguar las frecuencias del suelo. Las almohadillas de neopreno funcionan para vibraciones de alta frecuencia, mientras que los aisladores de resorte manejan impactos de baja frecuencia.
Los sistemas de flujo de aire y HVAC también interrumpen las mediciones. Las fuertes corrientes de aire ambiental ejercen una presión descendente sobre las tolvas de pesaje. Esto infla artificialmente el peso registrado de los polvos ligeros. La celda de carga no puede distinguir entre la masa del producto y la presión del viento. Si un respiradero elevado de HVAC sopla directamente sobre la báscula, el sistema constantemente llenará los paquetes de manera insuficiente. Debe instalar corta-aires alrededor de la zona de pesaje. Redirija las ventilaciones de HVAC lejos del equipo. Asegúrese de que los sistemas de extracción de polvo no generen vacío en el recipiente de pesaje, lo que también distorsiona la lectura de peso.
Limpieza, cambios y contaminación cruzada
El diseño sanitario reduce los gastos operativos. Los cambios frecuentes de productos requieren una limpieza minuciosa para evitar la contaminación cruzada. Esto es especialmente cierto para el procesamiento de alimentos sensibles a alérgenos o para la dosificación de productos químicos. Si utiliza un producto de maní y luego cambia a un producto sin nueces, la máquina debe estar completamente desinfectada.
Evaluar el equipo para retirar tolvas y bandejas sin herramientas. Los operadores deben poder desmontar las piezas de contacto del producto a mano sin llaves ni destornilladores. Esto acelera el proceso de cambio y reduce el tiempo de inactividad. Al desmontar la máquina, los operadores deben colocar componentes sensibles, como cubos de pesaje, en carros de lavado exclusivos. Dejar caer un cucharón puede doblar los soportes de montaje, lo que desalinea el cucharón en la celda de carga durante el reensamblaje. Esta unión mecánica provoca graves errores de pesaje. Los procedimientos de lavado deben ser rápidos y eficaces. Busque gabinetes con clasificación IP65, IP67 o IP69K. Estas clasificaciones garantizan que los componentes electrónicos sobrevivan a los chorros de agua a alta presión y a los desinfectantes químicos agresivos durante los turnos de limpieza. Las superficies inclinadas del bastidor de la máquina evitan la acumulación de agua y el crecimiento de bacterias.
Conclusión
Realice un análisis exhaustivo de la densidad aparente de todas las materias primas para determinar si necesita bandejas planas estándar, superficies con hoyuelos o ayudas de barrena mecánica.
Mida las vibraciones ambientales del piso en el área de instalación propuesta usando un acelerómetro para especificar los soportes correctos de neopreno o aislamiento de resorte.
Audite los patrones de flujo de aire HVAC y las presiones de vacío de extracción de polvo de sus instalaciones para asegurarse de que los corta-aires estén incluidos en las especificaciones finales de su equipo.
Especifique la extracción de la tolva sin herramientas y gabinetes con clasificación IP67 para minimizar el tiempo de inactividad durante los turnos obligatorios de saneamiento y cambio de productos.
Preguntas frecuentes
P: ¿Qué causa que una báscula lineal sobrepase constantemente el peso objetivo?
R: El exceso generalmente se debe a una configuración de avance fino incorrecta. Si la bandeja vibratoria no disminuye su velocidad lo suficientemente temprano, el exceso de producto cae en el cubo antes de que la celda de carga registre el corte. Este problema se resuelve ajustando el punto de transición de grueso a fino en el PLC. Debes darle al sistema suficiente tiempo para reaccionar al regate final.
P: ¿Puedo utilizar polvos y gránulos grandes en la misma máquina?
R: Es físicamente posible pero muy ineficiente. Los polvos requieren tolvas cerradas, agitadores mecánicos y extracción de polvo. Los gránulos grandes necesitan bandejas abiertas para evitar atascos. El cambio de estas piezas de contacto requiere un tiempo de inactividad considerable. Se recomienda encarecidamente utilizar máquinas dedicadas para perfiles de materiales muy diferentes para mantener la eficiencia de la producción.
P: ¿Con qué frecuencia debemos calibrar las celdas de carga?
R: Debe realizar una tara cero automáticamente entre cada ciclo para tener en cuenta la acumulación de residuos. La calibración estática formal utilizando pesas de prueba certificadas debe realizarse semanalmente o quincenalmente. Esto depende de los requisitos de cumplimiento de sus instalaciones, el volumen de turnos y la gravedad de las vibraciones ambientales del piso que afectan la máquina.
P: ¿Por qué el peso fluctúa cuando pasa el montacargas?
R: Las celdas de carga son galgas extensométricas altamente sensibles. Las vibraciones del piso provenientes de equipos pesados se transmiten a través del bastidor de la máquina, lo que provoca que la flexión de la celda de carga se deforme ligeramente. El sistema registra este movimiento mecánico como peso falso. La instalación de almohadillas de aislamiento de vibraciones de alta resistencia debajo del bastidor de la máquina mitiga esta interferencia.
P: ¿Cuál es la ventaja de las cacerolas con hoyuelos?
R: Los recipientes con hoyuelos o texturados reducen la superficie de contacto entre el metal y el producto. Esto evita que los gránulos pegajosos, húmedos o cargados estáticamente se adhieran a los platos de alimentación. Garantiza un caudal constante en el recipiente de pesaje y evita la acumulación de material que altera la precisión de la dosificación.
El embolsado de malla automatizado extiende la vida útil de los productos al proporcionar un flujo de aire vital. Actualizar su línea reduce drásticamente los costos de mano de obra, evita el desperdicio de productos y maximiza la producción diaria.
Las llenadoras de polvo controladas por polvo utilizan extracción por vacío y sinfines servoaccionados para envasar materiales finos. Estos sistemas automatizados evitan el desperdicio, garantizan la seguridad y maximizan el retorno de la inversión.
Las máquinas envasadoras horizontales utilizan el movimiento lateral para envasar de forma segura sólidos, polvos y líquidos. Estos sistemas garantizan sellos a prueba de fugas, reducen los costos de mano de obra y maximizan su retorno de la inversión.
Es una empresa de alta tecnología que se especializa en I+D, diseño y fabricación independiente de equipos de embalaje, transporte, detección de peso, pesaje y llenado.