Máquina de conteo de visión multicanal D850/D1650 | Contador de tabletas, cápsulas y piezas pequeñas de carril paralelo
Cuando una cámara que llena una bolsa es el cuello de botella, cuente en paralelo. La D850/D1650 es una máquina de conteo por visión multicanal con una bandeja vibratoria de tres niveles y un marco multicanal que cuenta varios carriles a la vez: cada carril llena su propia botella o paquete pequeño con una cantidad pequeña y exacta de hasta 20 ciclos/min y un error de conteo de ≤1 %. El contador de alta precisión y alta frecuencia para comprimidos, cápsulas, comprimidos recubiertos, anillos metálicos y botones.
Máquina de conteo de visión multicanal D850/D1650 | Contador de tabletas, cápsulas y piezas pequeñas de carril paralelo
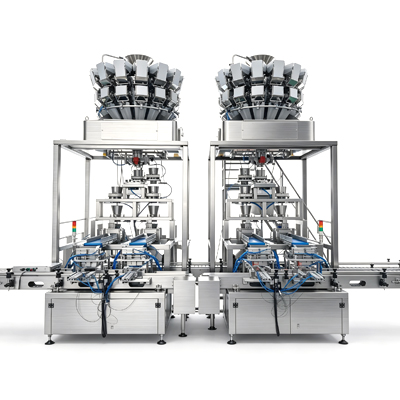
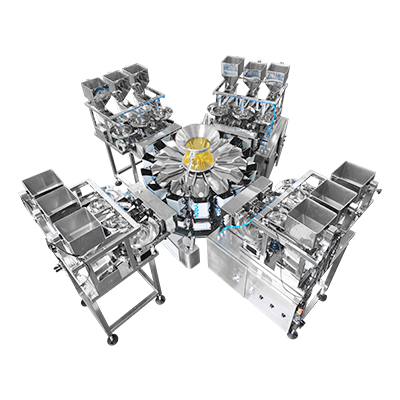
Algunas líneas de embalaje no tienen un problema de 'a granel', sino de 'muchos paquetes pequeños, rápido'. Imagine una línea de embotellado que debe llenar veinte botellas por minuto, cada botella con capacidad para sólo cuarenta tabletas, y cambiar a una botella diferente y una tableta diferente tres veces por hora. Un contador de flujo único que vierte miles de piezas en una bolsa grande es la herramienta equivocada en este caso: está construido para volumen en una salida, no para muchas salidas, y cada una necesita un número pequeño y exacto, repetidamente. . La máquina de conteo Vision D850/D1650 está diseñada exactamente para ese trabajo. Es una máquina de conteo visual multicanal : una plataforma cuya arquitectura completa se organiza en torno a realizar varios conteos pequeños en paralelo en lugar de un conteo grande en serie. . El producto ingresa a una tolva superior y se entrega a una bandeja vibratoria de tres niveles : en lugar de hacer correr las piezas por un solo canal, las plataformas vibratorias escalonadas las extienden hacia los lados en una hoja delgada y uniforme, de modo que el marco multicanal debajo recibe una alimentación tranquila y equilibrada en cada carril a la vez. Luego, cada carril se convierte en su propio pequeño contador: imagina su flujo, cuenta sus piezas y corta el instante en que se alcanza su pequeño objetivo, y como los carriles corren uno al lado del otro, la máquina completa una fila completa de paquetes en un solo latido.
Este es el significado de la cifra del título y vale la pena leerlo correctamente. La D850 y la D1650 tienen una potencia nominal de 20 ciclos por minuto , y un 'ciclo' aquí no es una sola pieza, es un lote paralelo : en cada ciclo, todos los carriles activos terminan sus pequeños conteos individuales y se descargan juntos, por lo que la producción real es 20 × (número de carriles) paquetes terminados por minuto. Ése es el carácter de ' alta frecuencia, alta velocidad, pequeña cantidad ' para el que está diseñada la plataforma: alta frecuencia porque la línea cambia paquete tras paquete tras paquete sin pausa, alta velocidad porque el paralelismo multiplica el rendimiento, y pequeña cantidad porque cada carril está llenando una cantidad modesta y precisa (una botella, una ampolla, un tubo, una bolsita pequeña) y no un saco a granel. Es la filosofía de conteo invertida: mientras que un contador a granel optimiza las piezas por segundo a través de una puerta , la serie D optimiza los paquetes por minuto a través de muchas puertas , que es la única forma sensata de mantenerse al día con una línea de embotellado o kit de múltiples salidas.
Industrias de aplicación
Dondequiera que una línea llene muchos contenedores a la vez , cada uno con una cantidad pequeña y verificada , y cambie de formato con frecuencia, este contador paralelo multicanal reemplaza el conteo de flujo único, el llenado por peso y la preparación de kits manual.
Puntos débiles de la industria y soluciones profesionales
Los problemas que aparecen a continuación no son los problemas de un contador a granel o de una controladora de peso: son los problemas de intentar gestionar una línea de muchos paquetes pequeños con una mentalidad Cada uno se muestra como de una sola salida . Antes/Después para que la ganancia del conteo multicanal paralelo se lea de un vistazo.
Problema número 1: una salida no puede mantener alimentada una línea de varias botellas. Antes: un contador de un solo flujo llena una bolsa a la vez, por lo que una línea con doce posiciones de llenado espera inactiva o ejecuta un torpe baile de indexación; el contador se convierte en el eslabón más lento y el OEE de la línea colapsa. Después: La serie D descarga varios carriles a la vez, uno por posición de llenado, por lo que un solo ciclo llena una fila completa de botellas; el contador ahora coincide con el paralelismo de la línea en lugar de estrangularla.
Dolor #2: Los paquetes pequeños hacen que pesar no tenga sentido. Antes: Una botella de cuarenta cápsulas pesada y dividida por su masa promedio se dispersa mal, porque cuarenta cápsulas ligeras no promedian como lo harían cuatro mil; el recuento de paquetes varía y la etiqueta miente. Después: Cada carril cuenta objetos discretos hasta ≤1%, por lo que una botella de cuarenta piezas contiene cuarenta objetos que la cámara vio; cuanto más pequeño es el paquete, más supera la escala el recuento óptico por carril.
Problema número 3: un carril atascado detiene toda la máquina. Antes: En un mostrador de alimentación única agrupado, un cúmulo o un problema de alimentación en una sección detiene la alimentación compartida y deja inactivas todas las salidas hasta que se elimina. Después: el marco multicanal le da a cada carril su propia ruta de alimentación y su propio recuento, por lo que un contratiempo en un carril se limita a ese carril mientras los demás siguen terminando paquetes.
Dolor #4: La alimentación desigual mata de hambre a los carriles exteriores. Antes: Una plataforma vibratoria plana empuja el producto hacia el centro, dejando los carriles de borde delgados y lentos, por lo que los carriles paralelos terminan en momentos diferentes y la velocidad del ciclo cae a la velocidad del carril más vacío. Después: La bandeja vibratoria de tres niveles extiende el producto de lado en una hoja uniforme antes de que llegue a los carriles, equilibrando la alimentación para que todos los canales se llenen juntos y la velocidad del ciclo se mantenga en su valor nominal de 20/min.
Dolor #5: Las líneas de alta mezcla pierden horas con los cambios. Antes: Cambiar el tamaño de la botella o el producto en una plataforma de flujo único significa volver a ajustar una alimentación grande y una puerta grande, y toda la línea se detiene mientras dure. Después: Las recetas ópticas por carril y la geometría de carril ajustable permiten cargar y ajustar el cambio de formato carril por carril y, como los carriles son independientes, los cambios parciales y los intercambios rápidos de productos cuestan mucho menos tiempo de inactividad.
Dolor #6: Las auditorías farmacéuticas exigen un recuento por botella defendible. Antes: un pesaje y llenado a granel proporciona el peso del paquete, no un recuento de objetos verificados, lo que deja el archivo de calidad delgado cuando un auditor pregunta '¿cómo sabe que son cuarenta?' Después: la verificación visual por carril produce un recuento a nivel de objetos por descarga, brindando la evidencia documentada por paquete que esperan los sistemas de calidad de dosis sólidas.
Características principales del producto y ventajas técnicas
Proceso de trabajo automático
Carga a granel : el producto se vierte en la tolva superior, amortiguando el suministro por encima del sistema de distribución.
Distribución vibratoria de tres niveles : la bandeja vibratoria escalonada mide el producto y lo extiende lateralmente en una lámina delgada y uniforme, equilibrando el flujo hacia cada carril en lugar de concentrarlo en el centro.
División multicanal : la hoja par se divide en carriles paralelos del marco multicanal, y cada carril recibe su propia secuencia tranquila y individualizada.
Conteo óptico por carril : la ventana de visión de cada carril genera imágenes de su flujo e incrementa su propio recuento, verificando piezas en la banda ≤1% independientemente de los otros carriles.
Comparación de objetivos por carril : cada carril compara su recuento en vivo con su propio objetivo de lote pequeño; Los carriles llegan al objetivo a su propio ritmo sin esperar a los vecinos.
Descarga paralela : a medida que los carriles alcanzan el objetivo, sus puertas neumáticas liberan las cantidades contadas en las botellas, ampollas, tubos o bolsas alineados que se encuentran debajo: se completan varios paquetes en un solo latido.
Reinicio sincronizado y siguiente ciclo : el marco reinicia los carriles y comienza el siguiente lote paralelo, manteniendo los 20 ciclos/min nominales de producción de paquetes múltiples, ciclo tras ciclo.
Especificaciones técnicas
Parámetro
D850
D1650
Modelo
D850
D1650
Eficiencia de conteo
20 ciclos (lotes)/min
20 ciclos (lotes)/min
Error de conteo
≤1%
≤1%
Potencia de la máquina
1,0 kilovatios
1,4 kilovatios
Fuente de alimentación
CA 220 V ±10%, 50 Hz ±1%
CA 220 V ±10%, 50 Hz ±1%
Presión de aire
0,5 – 0,8 MPa
0,5 – 0,8 MPa
Consumo de aire
≤1,0 m³/min
≤1,0 m³/min
Dimensión (largo x ancho x alto)
1930 × 680 × 1960 milímetros
1930 × 1080 × 1960 milímetros
Peso de la máquina
240 kilos
280 kilos
Arquitectura
Marco paralelo multicanal
Marco paralelo multicanal
Sistema de alimentación
Bandeja vibratoria de tres niveles
Bandeja vibratoria de tres niveles
Factor de forma
Marco de patas independiente
Marco de patas independiente
Ambos modelos comparten la misma longitud, altura, necesidades de utilidad y una precisión de ≤1%; la D1650 es la configuración más amplia (plataforma de 1080 frente a 680 mm) que alberga más carriles paralelos y una superficie de alimentación vibratoria más amplia, lo que aumenta el número de paquetes completados por ciclo. El recuento de carriles, la inclinación de los carriles, el diseño de la salida de descarga y las recetas por carril se configuran según el formato de su botella/paquete y las piezas por paquete objetivo.
Preguntas frecuentes
Contáctenos
La configuración correcta de la serie D depende de tres números que solo usted conoce: cuántas salidas llena a la vez, , cuántas piezas contiene cada paquete y con qué frecuencia cambia de producto . Dénoslos y dimensionaremos el número de carriles, elegiremos D850 frente a D1650 y diseñaremos el paso de descarga según su índice de embotellado o kit, antes de comprometerse. También ofrecemos una prueba de muestra de conteo paralelo gratuita : envíe su producto y las piezas por paquete objetivo, lo ejecutaremos en el marco multicanal e informaremos la precisión por carril y los paquetes por minuto logrados.
Descripción del Producto
Envíe Sus Requisitos
Envíe su formulario de requisitos y personalizaremos la solución más adecuada según sus necesidades.
El embolsado de malla automatizado extiende la vida útil de los productos al proporcionar un flujo de aire vital. Actualizar su línea reduce drásticamente los costos de mano de obra, evita el desperdicio de productos y maximiza la producción diaria.
Las llenadoras de polvo controladas por polvo utilizan extracción por vacío y sinfines servoaccionados para envasar materiales finos. Estos sistemas automatizados evitan el desperdicio, garantizan la seguridad y maximizan el retorno de la inversión.
Las máquinas envasadoras horizontales utilizan el movimiento lateral para envasar de forma segura sólidos, polvos y líquidos. Estos sistemas garantizan sellos a prueba de fugas, reducen los costos de mano de obra y maximizan su retorno de la inversión.
Es una empresa de alta tecnología que se especializa en I+D, diseño y fabricación independiente de equipos de embalaje, transporte, detección de peso, pesaje y llenado.