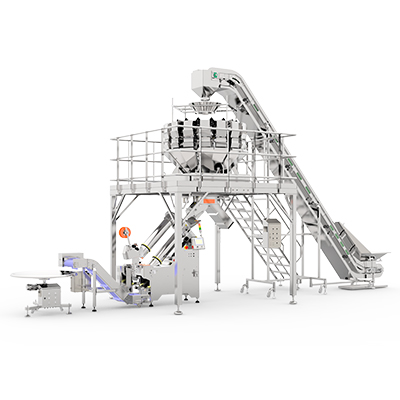
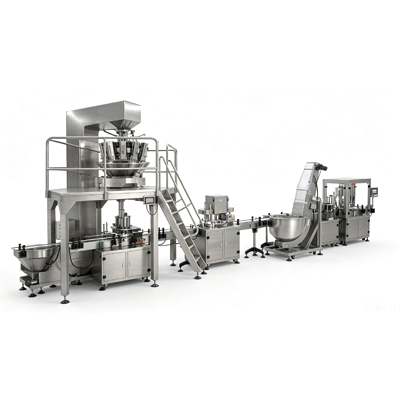
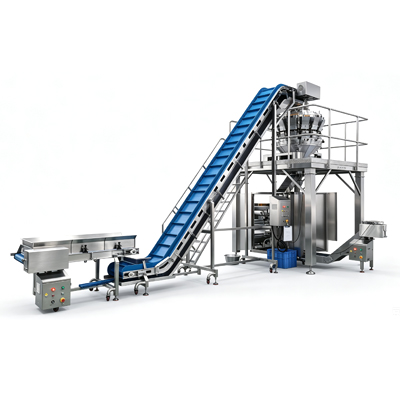
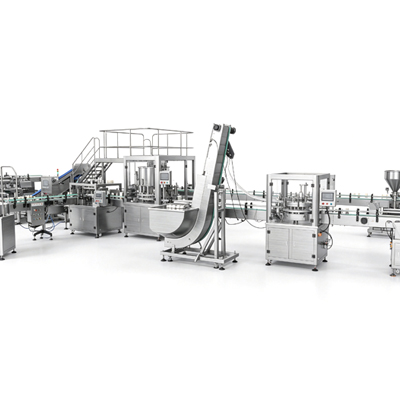
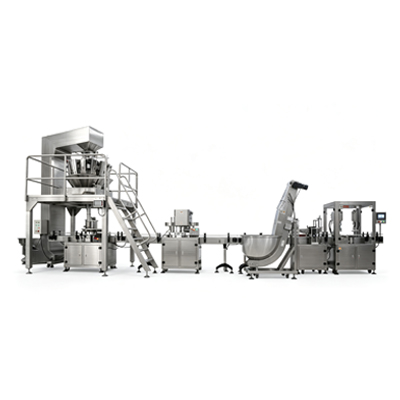
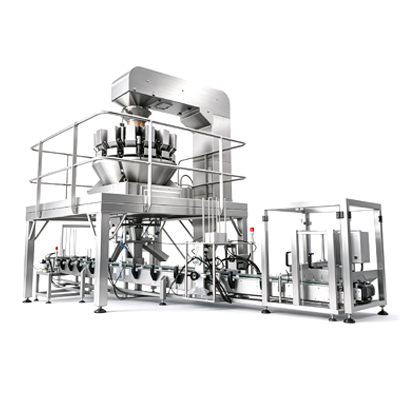
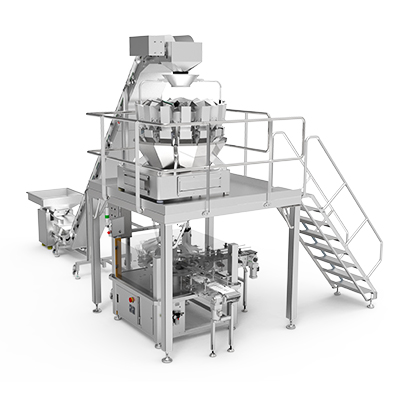
Los gerentes de operaciones, ingenieros de empaque y directores de adquisiciones enfrentan constantemente una gran presión para automatizar sus líneas de producción. Los métodos de ensacado manuales y semiautomáticos obstaculizan gravemente el rendimiento a medida que aumentan las demandas de producción. Ampliar las operaciones con éxito requiere una transición inmediata a soluciones industriales totalmente automatizadas. Sin embargo, seleccionar el equipo incorrecto a menudo genera un desperdicio excesivo de película, tiempos de inactividad de producción inaceptables y una integridad del sello comprometida. Esta realidad operativa hace que una evaluación técnica rigurosa sea absolutamente crítica antes de cualquier compra.
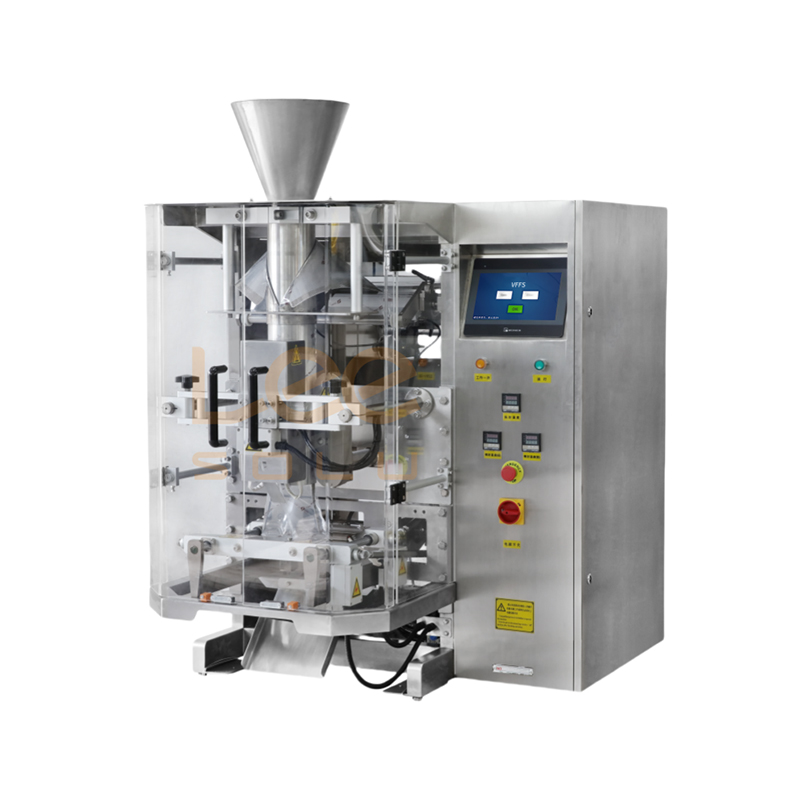
Proporcionamos un marco objetivo y basado en ingeniería para evaluar una máquina de formado, llenado y sellado vertical . Aprenderá cómo alinear las realidades de las instalaciones y las características del producto directamente con las especificaciones de la máquina. También lo guiamos a través de los requisitos de implementación críticos necesarios para una integración perfecta de la línea de embalaje. Comprender estas variables mecánicas y sistémicas protege su inversión de capital. Garantiza que sus instalaciones logren la máxima eficiencia de embalaje y un mínimo desperdicio de material.
Conclusiones clave
Las máquinas VFFS consolidan el formado, el llenado y el sellado en un único espacio vertical automatizado, lo que reduce significativamente la mano de obra y aumenta las bolsas por minuto (BPM).
La evaluación de una solución VFFS requiere equilibrar la velocidad de rendimiento con la compatibilidad del material, adaptando específicamente la tecnología de las mordazas de sellado a la película de embalaje elegida.
El costo total de propiedad (TCO) se extiende más allá del gasto de capital inicial; La evaluación del comprador debe tener en cuenta los tiempos de cambio, la disponibilidad de mantenimiento y el cumplimiento sanitario (por ejemplo, clasificaciones de lavado).
Una implementación exitosa requiere evaluar la infraestructura de las instalaciones (aire comprimido, energía, altura del techo) y establecer métricas básicas de efectividad general del equipo (OEE) antes de la instalación.
La ingeniería mecánica: cómo funciona una máquina de formado, llenado y sellado vertical
Establecer autoridad técnica requiere comprender los mecanismos centrales detrás de estos sistemas. Debemos descomponer objetivamente los procesos de movimiento continuo e intermitente. Los sistemas de movimiento intermitente detienen la película de embalaje durante la fase de sellado. Los sistemas de movimiento continuo mantienen la película en constante movimiento mientras las mordazas selladoras se desplazan a su lado. Las aplicaciones de alta velocidad suelen exigir arquitecturas de movimiento continuo. Independientemente del tipo de movimiento, cada máquina ejecuta una secuencia de operaciones físicas altamente sincronizadas.
Desenrollado de películas y seguimiento web
El proceso comienza en la parte trasera de la máquina. Un husillo motorizado sostiene un gran rollo de película de embalaje. A medida que la máquina tira de la película, ésta pasa a través de una serie de rodillos de control de tensión. A esto lo llamamos conjunto de brazo bailarín. Este mecanismo mantiene una tensión constante en toda la red. La tensión adecuada evita que la película se rompa o se afloje. Las guías de borde web automatizadas desempeñan un papel fundamental aquí. Sensores ópticos controlan el borde de la película. Si la película se desplaza lateralmente, el carro se desplaza físicamente para realinearla. Esta precisión evita un desperdicio masivo de material y garantiza dimensiones uniformes de las bolsas.
Mecánica de tubos formadores
La banda plana de película se desplaza hacia arriba y sobre el collar de formación. Este hombro de metal da forma a la película plana en un tubo vertical continuo. La geometría del collarín debe coincidir exactamente con las dimensiones de su bolso. Los ingenieros mecanizan estos collares con tolerancias extremas. Un collar mal diseñado crea fricción y arrugas en la película. Las arrugas provocan inevitablemente microfugas en el paquete final. Debe comprar tubos formadores personalizados para cada ancho de bolsa distinto que produzca su instalación.
Sellado vertical y horizontal
Una vez que la película se envuelve alrededor del tubo, los mecanismos de sellado se hacen cargo. El sello vertical crea la costura trasera de la bolsa. Las mordazas horizontales crean el sello superior de la bolsa terminada y el sello inferior de la siguiente bolsa simultáneamente. Debe hacer coincidir la tecnología de sellado con su material de embalaje específico.
Sellado por calor constante: este método funciona mejor para películas laminadas multicapa. Las mordazas de sellado mantienen una temperatura alta y constante. Presionan las capas de película entre sí, derritiendo la capa de sellador interior.
Sellado por impulso: Las películas monocapa de polietileno (PE) se derriten con demasiada facilidad bajo calor constante. El sellado por impulso soluciona este problema. Un cable especializado se calienta rápidamente durante una fracción de segundo. Inmediatamente sigue una fase de enfriamiento específica mientras las mandíbulas permanecen cerradas. Esto fija el sello sin quemar el plástico.
La presión de la mandíbula, el tiempo de permanencia del sellado y la calibración de la temperatura dictan la integridad final del sello. Los operadores deben equilibrar perfectamente estas tres variables.
Sincronización de llenado
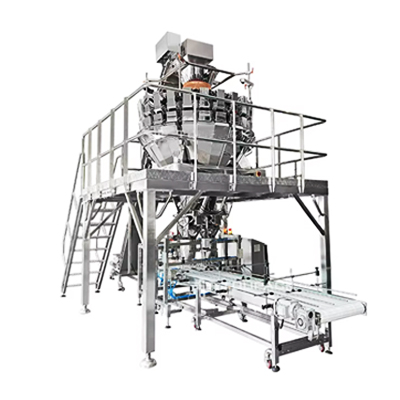
El equipo de ensacado no funciona de forma aislada. Requiere una integración crítica con equipos de dosificación aérea. La máquina formadora, llenadora y selladora vertical envía una señal de apretón de manos al llenador. La llenadora deja caer la dosis exacta de producto a través del tubo hueco de formación. El momento debe ser perfecto. Si el producto cae demasiado pronto, quedará atrapado en la junta horizontal. Esto crea una bolsa rechazada y obstruye las mordazas de sellado. Algoritmos complejos dentro del sistema de control sincronizan estas secuencias rápidas.
Evaluación de la idoneidad: capacidades de aplicación y formatos de embalaje
Los compradores deben determinar si su producto específico se corresponde correctamente con las capacidades automatizadas estándar. No todos los productos se comportan de manera similar durante una caída vertical por gravedad. Debe seleccionar la integración de llenado y las actualizaciones mecánicas correctas para manejar la consistencia única de su producto.
Coincidencias de consistencia del producto
Los diferentes comportamientos de los productos dictan estrategias de integración completamente diferentes. Hacer coincidir su producto con el equipo de dosificación adecuado garantiza la precisión y evita desastres operativos.
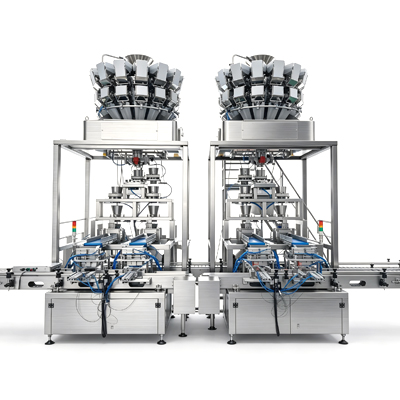
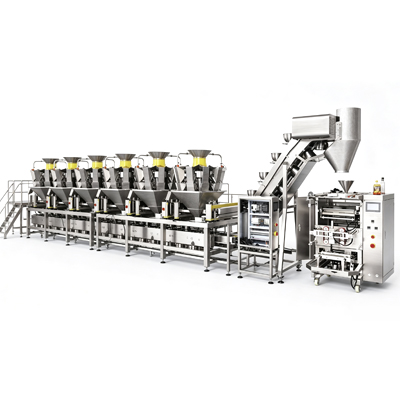
Productos secos que fluyen libremente: artículos como el café en grano entero, las nueces mixtas y los refrigerios duros caen de manera predecible. Estos productos combinan perfectamente con básculas de cabezales múltiples. La báscula calcula el peso exacto y deja caer el producto limpiamente. Simplemente necesita deflectores robustos para evitar que el producto se rompa en caso de impacto.
Polvos: la harina para hornear, las especias y la proteína de suero en polvo se comportan de manera errática. Crean enormes nubes de polvo en el aire durante la caída. El polvo cubre el área de sellado interior de la película. Cuando las mordazas horizontales aprietan el polvo, el sello falla por completo. Las aplicaciones en polvo requieren rellenos de barrena cerrados. También necesitan campanas de extracción al vacío dedicadas para alejar las partículas en el aire de la zona de sellado.
Líquidos y productos viscosos: Las salsas, geles y purés presentan el mayor grado de dificultad. Requieren la integración de bombas de desplazamiento positivo especializadas. Además, la máquina ensacadora requiere rigurosos mecanismos de rodillos exprimidores. Estos rodillos extraen el exceso de líquido hacia abajo del área del sello justo antes de que se cierren las mordazas. Esta acción previene la contaminación y fugas catastróficas del sello.
Categoría de aplicación
Ejemplos típicos de productos
Integración de dosificación requerida
Desafío de ingeniería primaria
Seco fluido
Café, nueces, snacks, dulces.
Báscula multicabezal
Prevención de rotura del producto
Polvos finos
Harina, proteína en polvo, especias.
Llenador de barrena con capota antipolvo
Contaminación del sello por polvo
Líquidos y Viscosos
Salsas, geles, purés, sopas.
Bomba de pistón, rodillos de compresión.
Precisión de fugas y peso.
Limitaciones y fortalezas del estilo de bolsa
Las máquinas estándar producen fácilmente bolsas tipo almohada tradicionales. Estas sencillas bolsas cuentan con sellos superior e inferior con una costura trasera vertical. Sin embargo, las demandas de marketing a menudo requieren formatos de embalaje distintos. Las bolsas con fuelle requieren plegadores mecánicos para empujar los lados hacia adentro antes de sellar. Las bolsas de fondo plano requieren un mecanismo de ensamblaje de fondo plano para darle forma a la base. Las bolsas con cierre cuádruple presentan la mayor complejidad. Requieren tubos de formación altamente especializados y cuatro conjuntos de sellado vertical distintos. Debe reconocer los cambios de herramientas necesarios para cambiar entre estos formatos. Pasar de una bolsa tipo almohada a una bolsa con sello cuádruple requiere un tiempo de cambio y un ajuste mecánico considerables.
Marco de evaluación: especificaciones técnicas clave para comparar
Seleccionar el equipo adecuado requiere una matriz de compradores estricta y exhaustiva. Debe evaluar críticamente las hojas de especificaciones del proveedor. Los folletos de marketing suelen destacar las velocidades teóricas máximas. Debe centrarse en las realidades operativas y en los sólidos estándares de ingeniería.
Rendimiento (BPM) frente a OEE real
Advertimos encarecidamente contra la compra basándose únicamente en la velocidad máxima anunciada. Un proveedor podría afirmar que una máquina funciona a 120 bolsas por minuto (BPM). Sin embargo, su velocidad de producción real depende de la física. El tiempo de entrega del producto actúa como el límite máximo de velocidad. Un refrigerio ligero y aireado tarda más en caer por el tubo que un cierre de metal pesado. Además, sellar películas de barrera más gruesas requiere tiempos de permanencia más prolongados. No se puede apresurar la transferencia de calor. La velocidad de producción real requiere equilibrar el ciclo de la máquina con el comportamiento del producto. Concéntrese en la eficacia general del equipo (OEE) en lugar de en métricas vanidosas.
Agilidad de cambio
Las instalaciones de producción modernas rara vez tienen un solo SKU durante todo el año. Cambiará con frecuencia el ancho de las bolsas, los tipos de películas y los pesos de los productos. La agilidad de los cambios afecta directamente su tiempo de actividad diario. Enmarque las capacidades de cambio sin herramientas como una característica obligatoria. Los operadores no deberían necesitar llaves para cambiar un tubo formador. Además, el panel de control debe contar con interfaces hombre-máquina (HMI) para guardar recetas. Una buena HMI almacena cientos de recetas de productos preestablecidas. Cuando los operadores seleccionan una receta, la máquina ajusta automáticamente las temperaturas de las mandíbulas, las velocidades de la correa de tracción y los tiempos de llenado.
Cumplimiento y calidad de construcción
Los entornos industriales destruyen equipos frágiles. Debe examinar la calidad de construcción y las calificaciones de cumplimiento ambiental. Las construcciones estándar de acero pintado funcionan bien para herrajes secos o empaques secundarios. Sin embargo, las aplicaciones de calidad alimentaria, lácteas o farmacéuticas exigen una construcción de acero inoxidable. Debe evaluar cuidadosamente los índices de lavado. Las clasificaciones IP65 admiten chorros de agua a baja presión. Las clasificaciones IP69K resisten lavados químicos severos, de alta temperatura y alta presión. Si su equipo de saneamiento utiliza protocolos de limpieza agresivos, una máquina inadecuada sufrirá fallas eléctricas catastróficas.
Componentes propietarios versus componentes disponibles en el mercado
Los compradores frecuentemente pasan por alto la arquitectura de control interno. Evalúe el riesgo a largo plazo de las máquinas construidas con controladores lógicos programables (PLC) patentados. Algunos fabricantes utilizan tableros de control personalizados para reducir el precio inicial. Cinco años después, reemplazar una placa patentada quemada se vuelve imposible. Su línea permanece inactiva durante semanas esperando envíos al extranjero. Asesoramos componentes exigentes de mercado abierto. Especifique estándares industriales globales como Allen-Bradley, Siemens u Omron. Puede obtener estas piezas de repuesto de distribuidores locales el mismo día.
Riesgos de implementación y consideraciones de implementación
Los proveedores suelen restar importancia a las complejidades de la instalación física. Demostrar experiencia en implementación requiere resaltar los puntos de fricción comunes. Una máquina formadora, llenadora y selladora vertical actúa como el eje central de su línea de envasado. Su instalación requiere una preparación rigurosa de las instalaciones y personal capacitado.
Limitaciones de las instalaciones
Los prerrequisitos físicos a menudo descarrilan las instalaciones antes de comenzar. Debe detallar con precisión las limitaciones de sus instalaciones.
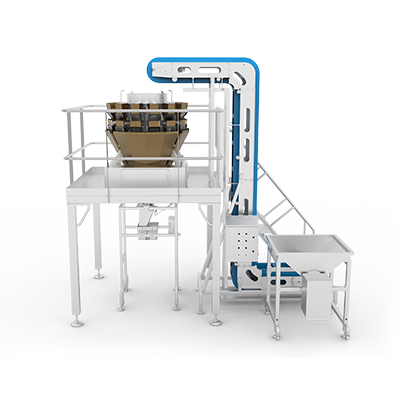
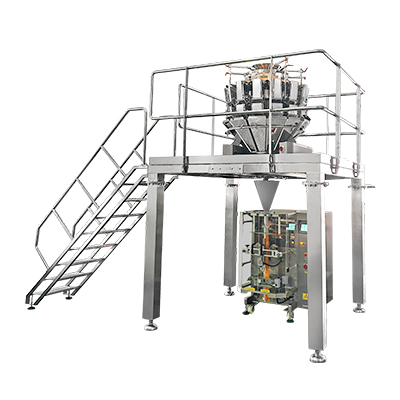
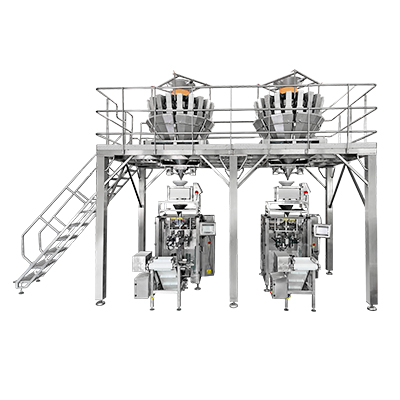
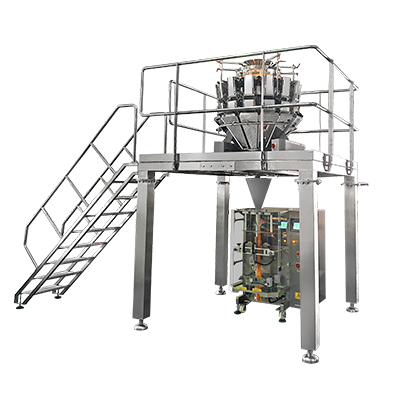
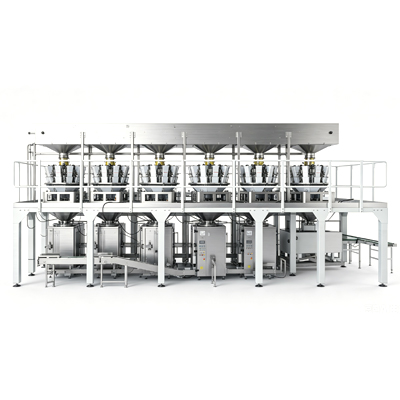
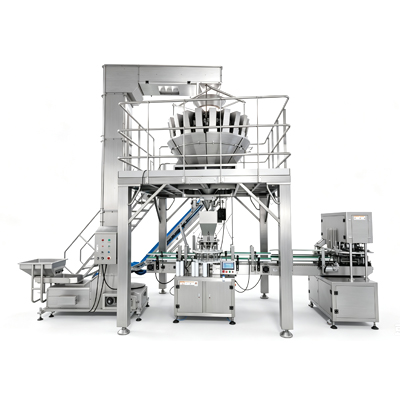
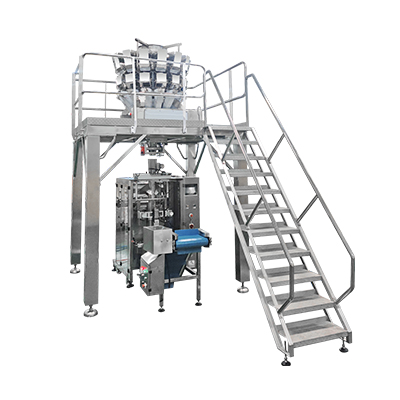
Espacio libre vertical: Las básculas de cabezales múltiples se ubican directamente encima de la máquina ensacadora. La báscula suele descansar sobre un entrepiso de acero pesado. Toda esta pila vertical supera fácilmente los 14 pies de altura. Debe verificar la distancia libre del techo y la ubicación de los conductos aéreos.
Capacidades de carga del piso: el peso dinámico combinado de la máquina, la estructura del entrepiso y el equipo de dosificación crea cargas puntuales masivas en el piso de concreto. Verifique que el espesor de su losa pueda soportar este equipo industrial de manera segura.
Aire comprimido constante: los cilindros neumáticos impulsan muchas acciones auxiliares en estas máquinas. Requieren aire comprimido limpio, seco y muy consistente. Si sus instalaciones experimentan caídas repentinas de PSI cuando se activan otras máquinas, sus mordazas de sellado no podrán cerrar completamente.
Curvas de capacitación del operador
Debe reconocer activamente la brecha de habilidades del operador. Los equipos más antiguos, accionados mecánicamente, permitían a los operadores solucionar problemas con llaves simples y correas de distribución físicas. Hacer funcionar una máquina moderna servoaccionada requiere distintas habilidades técnicas para la resolución de problemas. No se trata simplemente de presionar un botón. Los operadores deben navegar por complejas pantallas HMI, ajustar las compensaciones de sincronización digital en milisegundos y comprender los bucles de temperatura PID. Debe invertir mucho en programas de capacitación dirigidos por proveedores durante la fase de instalación.
Integración con líneas existentes
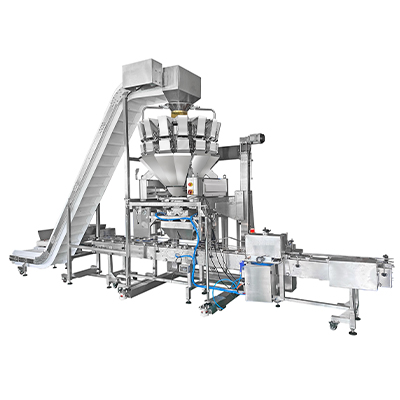
El proceso de envasado no finaliza cuando cae la bolsa. Debe abordar las complejidades de vincular la salida de la máquina a los sistemas posteriores. Un transportador de recogida recoge la bolsa terminada. Luego transporta la bolsa a una controladora de peso dinámica. La controladora de peso rechaza las bolsas demasiado llenas o insuficientes. A continuación, la bolsa pasa por un detector de metales o un sistema de inspección por rayos X. Finalmente llega a la encajadora automática. Todas estas máquinas distintas deben comunicarse sin problemas. Si la empacadora de cajas se atasca, debe enviar instantáneamente una señal de parada digital a la ensacadora. La compleja integración de la red evita acumulaciones masivas y la destrucción de productos.
Conclusión
La compra de equipos de ensacado vertical automatizado representa una importante inversión en infraestructura, no una simple compra de productos básicos. Debe hacer coincidir las especificaciones mecánicas precisas con los comportamientos únicos de su producto y las limitaciones de sus instalaciones. Priorice siempre una sólida calidad de construcción y componentes de control accesibles y no propietarios para garantizar la estabilidad operativa a largo plazo.
Recomendamos encarecidamente a los compradores que exijan un protocolo completo de pruebas de aceptación en fábrica (FAT). Debe enviar su producto real y la película de embalaje real a las instalaciones del proveedor. Nunca apruebe la entrega del equipo hasta que sea testigo de cómo la máquina ejecuta sus SKU específicos a las velocidades prometidas. Tome medidas inmediatas descargando una rigurosa plantilla de comparación de hojas de especificaciones o comuníquese con equipos de ventas de ingeniería especializados para realizar una auditoría exhaustiva de las instalaciones antes de redactar su orden de compra.
Preguntas frecuentes
P: ¿Cuál es la vida útil promedio de una máquina de formado, llenado y sellado vertical?
R: Estas máquinas suelen durar entre 10 y 15 años en entornos industriales exigentes. Lograr esta vida útil requiere un cumplimiento riguroso de los programas de mantenimiento preventivo. También debe asegurarse de que el equipo utilice piezas de repuesto no patentadas y de fácil acceso, como marcas globales de PLC.
P: ¿Cuánto desperdicio de película es normal durante los cambios de VFFS?
R: El desperdicio de película de referencia aceptable generalmente permanece por debajo del 1 al 2 por ciento. Los equipos modernos reducen significativamente la pérdida de material. Funciones como el empalme automático de películas, sensores de seguimiento óptico precisos y ajustes de tensión basados en recetas evitan que se desborde a gran escala durante los cambios de rollo.
P: ¿Puede una máquina VFFS procesar películas de papel y de plástico?
R: Sí, pero requiere configuraciones mecánicas distintas. Las películas de papel laminado necesitan mordazas de sellado con calor constante. Las películas plásticas monocapa requieren tecnología de sellado por impulso. Cambiar entre ellos exige importantes ajustes de control de temperatura e intercambios de configuración de mandíbulas, lo que complica los cambios rápidos.
P: ¿Cuál es la diferencia entre VFFS de movimiento continuo e intermitente?
R: Las máquinas de movimiento intermitente pausan la película brevemente mientras las mordazas horizontales cierran y sellan la bolsa. Manejan velocidades estándar de manera excelente. Las máquinas de movimiento continuo mantienen la película en movimiento constante mientras las mandíbulas selladoras se desplazan hacia abajo con la película, lo que permite una producción a velocidad ultraalta.
Descubra la línea automática de envasado de frutas y verduras recién cortadas de LEESOLU, que incluye pesaje combinado con cabezales múltiples, manipulación cuidadosa del producto, llenado preciso de bandejas y cierre automático de bandejas.
Las máquinas envasadoras horizontales utilizan el movimiento lateral para envasar de forma segura sólidos, polvos y líquidos. Estos sistemas garantizan sellos a prueba de fugas, reducen los costos de mano de obra y maximizan su retorno de la inversión.
El embolsado de malla automatizado extiende la vida útil de los productos al proporcionar un flujo de aire vital. Actualizar su línea reduce drásticamente los costos de mano de obra, evita el desperdicio de productos y maximiza la producción diaria.
Es una empresa de alta tecnología que se especializa en I+D, diseño y fabricación independiente de equipos de embalaje, transporte, detección de peso, pesaje y llenado.